Língua
 English
 中文简体
 русский
 Français
 Español
 عربى
Conteúdo
- 1 O que realmente é o ponto de fusão do LLDPE
- 2 Por que o LLDPE derrete acima do LDPE
- 3 Dados de fusão grau por grau
- 4 Indicadores ocultos por trás de um número de fusão
- 5 Transformando o ponto de fusão em configurações de barril
- 6 Para onde realmente vai o volume LLDPE
- 7 Sequência de seleção e inicialização
- 8 Notas de teste, manutenção e conformidade
Uma fábrica de cabos executa um trabalho de revestimento em polietileno linear de baixa densidade com um perfil cilíndrico que sobrou de um pedido de PEBD. Dentro de meia hora, a pressão de fusão subiu, a superfície parece nebulosa e o testador de faísca começa a registrar falhas. Nada na linha está quebrado. A resina simplesmente derrete a uma temperatura diferente daquela para a qual o perfil foi escrito.
Conclusão: o ponto de fusão do LPEBD é de cerca de 120 a 128 °C como um pico de DSC, aproximadamente 10 a 15 °C acima do LDPE e 8 a 12 °C abaixo do PEAD. A fusão começa perto de 105 a 112 °C e termina em cerca de 130 °C. Essa faixa, e não um único número, decide a temperatura da zona de alimentação, a pressão de fusão esperada e quanto gel não derretido pode sobreviver na parede de isolamento.
As seções abaixo abordam de onde vem o número, como a escolha do comonômero o altera e como convertê-lo em configurações de barril, controle de tensão e regras de inspeção de entrada que se sustentam em uma linha em execução.
O que realmente é o ponto de fusão do LLDPE
A calorimetria exploratória diferencial relata o derretimento como uma curva, não como um ponto. Na segunda corrida de aquecimento, um LLDPE padrão mostra um início extrapolado próximo de 105 a 112 °C, um pico entre 120 e 128 °C e um retorno à linha de base de 128 a 135 °C. Os fornecedores citam o pico porque ele se repete bem de laboratório para laboratório, mas o início é o número que importa quando uma zona de alimentação está sendo definida.
Pico DSC, segunda bateria
120 a 128 °C para classes comuns de buteno, hexeno e octeno a 10 °C/min, de acordo com ASTM D3418 ou ISO 11357-3.
Início do derretimento
105 a 112°C. A fusão parcial começa aqui, então este é o número a respeitar ao escrever um perfil de barril.
Ponto de amolecimento Vicat
88 a 100°C. Ele descreve a rigidez sob carga, não o derretimento, e usá-lo como ponto de ajuste de fusão causa oscilação.
Temperatura de fusão prática
190 a 220 °C na matriz, aproximadamente 60 a 90 °C acima do pico, de modo que o polímero esteja totalmente fundido e homogêneo.
A densidade move o pico de forma previsível. Graus entre 0,915 e 0,922 g/cm³, usados para filmes flexíveis e revestimentos de cabos, fundem perto de 120 a 123 °C. Graus entre 0,926 e 0,940 g/cm³ empurram o pico para 126 a 130 °C e se comportam mais próximos do PEAD na zona de compressão.
Por que o LLDPE derrete acima do LDPE
A diferença vem da arquitetura de ramificação. O LDPE é produzido sob alta pressão e carrega ramificações de cadeia longa na espinha dorsal. Esses ramos são muito volumosos para entrar na rede cristalina, então interrompem o crescimento do cristal e mantêm a cristalinidade em cerca de 35 a 45 por cento. O LLDPE é produzido com um catalisador de coordenação, de modo que sua espinha dorsal permanece linear e apenas ramos curtos de dois a seis carbonos ficam pendurados nele. Os ramos curtos também são excluídos da rede, mas os segmentos lineares entre eles dobram-se em lamelas com muito mais eficiência. A cristalinidade aumenta para cerca de 45 a 55 por cento, e o pico de fusão aumenta com ela.
A distribuição do peso molecular reforça o efeito. O LLDPE tem uma distribuição mais estreita e nenhuma ramificação de cadeia longa, por isso é significativamente menos desbaste do que o LDPE. Com o mesmo índice de fusão, ele exige mais torque do parafuso, gera maior pressão na matriz e apresenta menor resistência à fusão e menor dilatação da matriz. Uma rosca otimizada para LDPE geralmente apresenta desempenho inferior em LLDPE, mesmo quando a temperatura de cada zona já está correta.
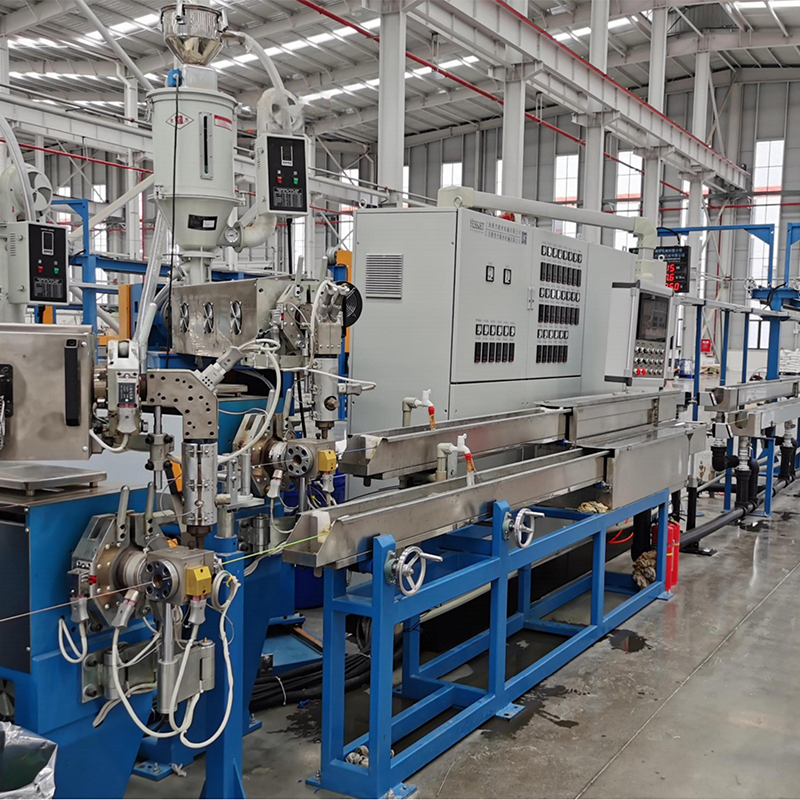
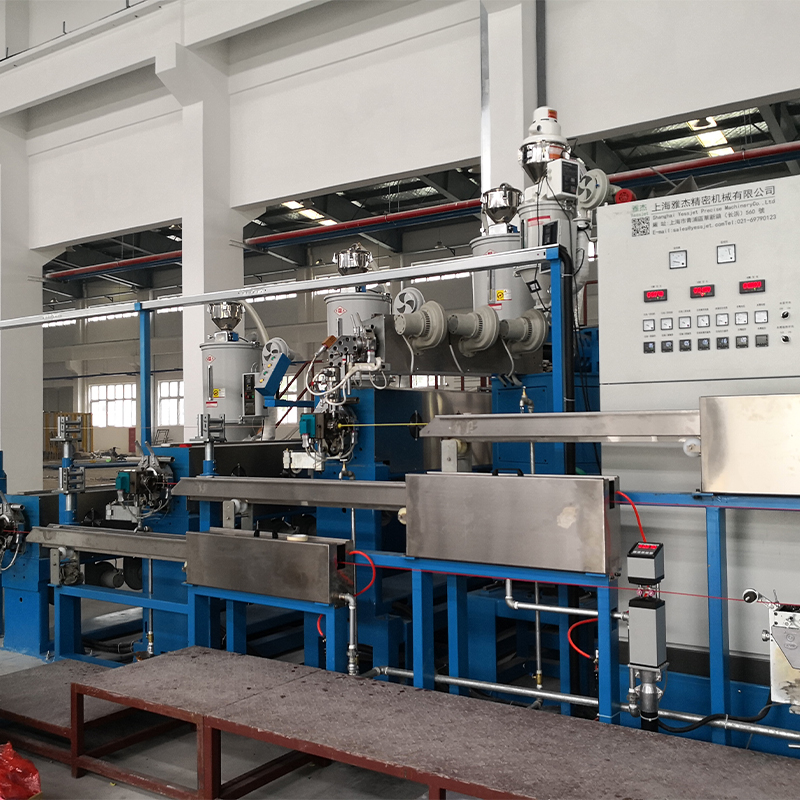 Extrusora de cabo de PVC PE totalmente automática para isolamento e revestimento Sistema de extrusão integrado para isolamento e revestimentos de cabos PE e PVC, adequado quando o projeto de rosca e linha precisa corresponder ao exigente processamento de polietileno. Ver Produto →
Dados de fusão grau por grau
A comparação abaixo abrange as quatro famílias de polietileno que aparecem com mais frequência em linhas de cabos e filmes. As faixas abrangem classes comerciais; um lote específico pode ficar em qualquer lugar dentro deles.
Resina
Densidade (g/cm³)
Pico DSC (°C)
Cristalinidade
Comportamento de fusão
LDPE
0,918–0,932
108–115
35–45%
Forte desbaste por cisalhamento, alta expansão da matriz
LLDPE (C4–C8)
0,915–0,940
120–128
45–55%
Baixa resistência ao fundido, baixa sensibilidade ao cisalhamento
Metaloceno LLDPE
0,900–0,925
115–124
40–50%
Pico único afiado, alta tenacidade
HDPE
0,941–0,965
130–136
60–80%
Alta rigidez, temperatura de fusão mais alta
Os valores de pico são resultados de DSC de segundo calor a 10 °C/min. O LLDPE metaloceno é listado separadamente porque sua distribuição estreita de composição produz um pico acentuado em vez de uma ampla faixa de fusão.
Indicadores ocultos por trás de um número de fusão
Uma folha de dados geralmente lista um único pico. O gráfico abaixo mostra o que esse número esconde: o pico se move até 15 °C dependendo de qual comonômero de alfa-olefina foi usado, mesmo quando a densidade e o índice de fusão parecem idênticos.
110°C
LDPE
118ºC
mLLDPE
121ºC
Grau C4
124°C
Grau C6
126°C
Grau C8
133ºC
HDPE
Mais dois sinais se escondem na curva. Os picos do primeiro e do segundo calor podem diferir de dois a quatro graus, e apenas o segundo calor reflete a própria resina. A largura do pico também é importante: uma ampla faixa de fusão aponta para uma ampla distribuição de composição e maior risco de gelificação, enquanto um pico acentuado de três a cinco graus indica um grau de metaloceno uniforme. Uma mudança de dois graus entre lotes de fornecedores normalmente equivale a uma mudança de densidade de 0,002 a 0,003 g/cm³, o suficiente para alterar a pressão de fusão em vários bar.
Transformando o ponto de fusão em configurações de barril
Uma vez conhecidos o início e o pico, o perfil se escreve sozinho. A zona de alimentação permanece bem abaixo do início, de modo que o leito sólido continua transportando, a zona de compressão cruza a faixa de fusão e a zona de dosagem termina o trabalho acima do pico.
- Zona de alimentação: 150 a 170 °C, aproximadamente 40 a 50 °C abaixo do início, para evitar derretimento e oscilação prematuros.
- Zona de compressão: 185 a 205 °C, onde a maior parte da estrutura cristalina desaparece e o fundido se densifica.
- Zona de dosagem: 200 a 215 °C, para homogeneização e aumento de pressão.
- Adaptador e cruzeta: 200 a 220 °C, com cruzetas de cabo frequentemente na extremidade inferior para limitar a curvatura antes da calha de resfriamento.
A temperatura de fusão na matriz deve ficar entre 200 e 220 °C. Caindo abaixo de aproximadamente 180 °C, os géis não derretidos sobrevivem na parede, aparecendo como manchas superficiais ou pontos fracos em um teste de faísca. Empurre acima de 250 °C e a oxidação acelera, o tempo de residência torna-se crítico e a formação de gel aumenta mesmo que a resina ainda seja tecnicamente estável.
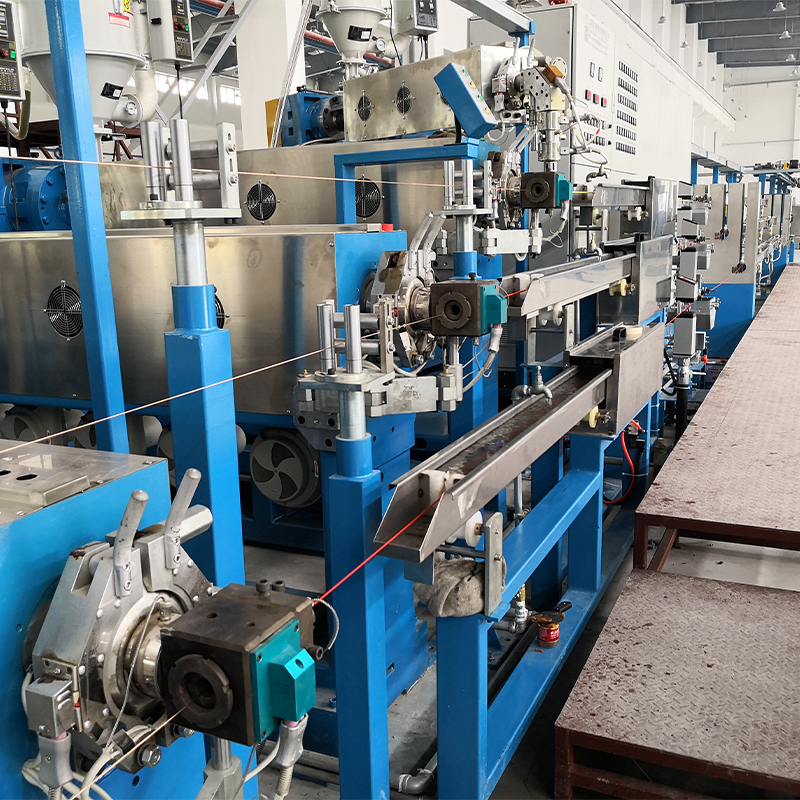
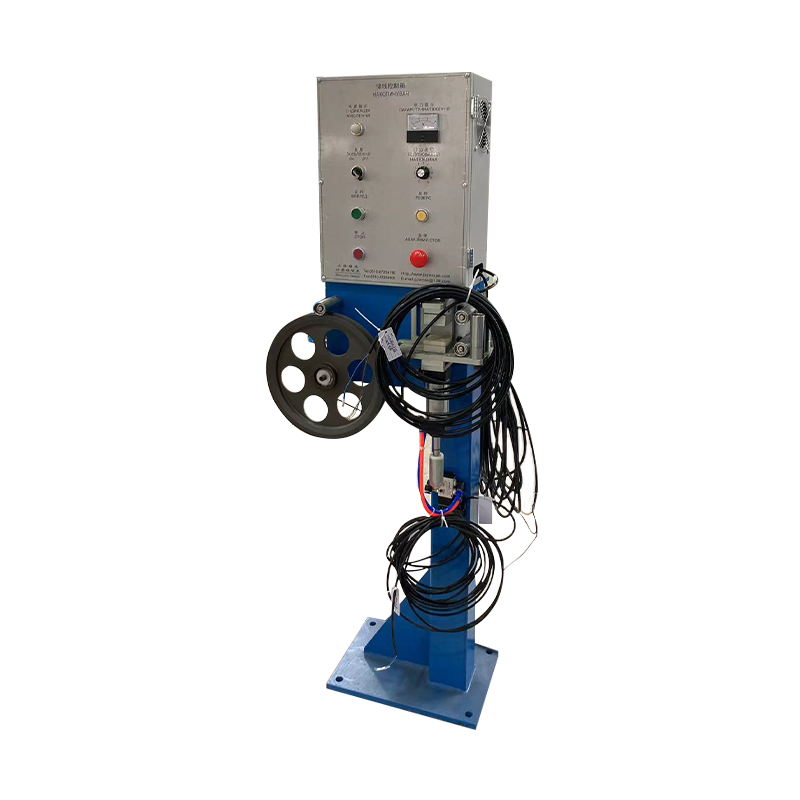
 Linha automatizada de extrusão de fios e cabos com controle de temperatura PLC Linha integrada para isolamento ou revestimento de fios, com parafuso e cilindro importados, controle PLC e regulação precisa de temperatura para extrusão estável. Ver Produto →
A baixa resistência à fusão é a segunda metade da história. O LLDPE mantém mal sua forma depois de sair da matriz, de modo que o controle do diâmetro depende muito da tração e do enrolamento estáveis, e não apenas da geometria da matriz. Sistemas acumuladores e dançarinos para linhas de extrusão contínua absorve as mudanças de velocidade durante as trocas da bobina e mantém a tensão constante enquanto o fundido esfria.
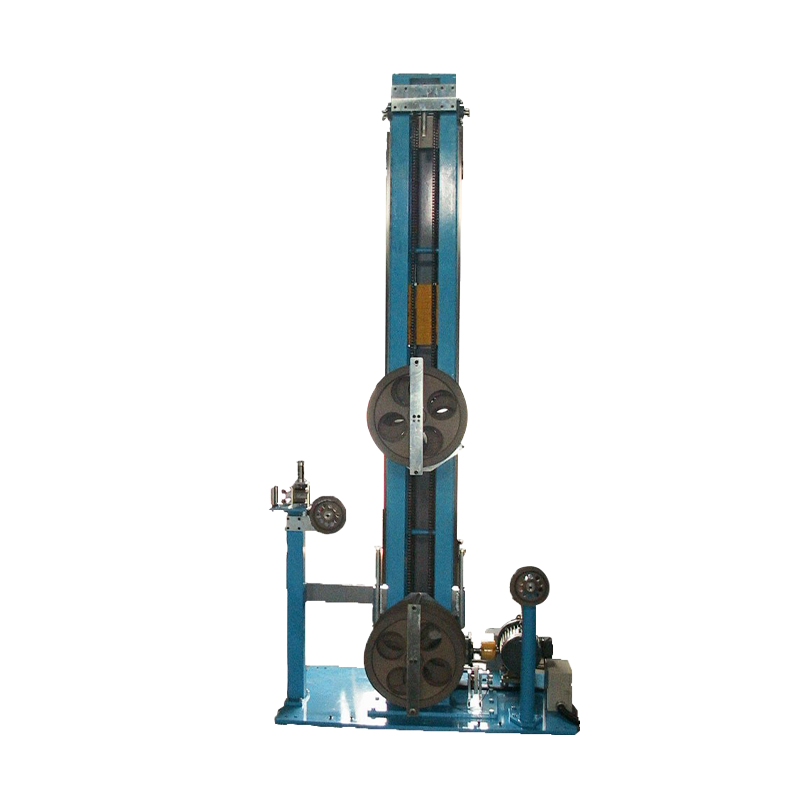
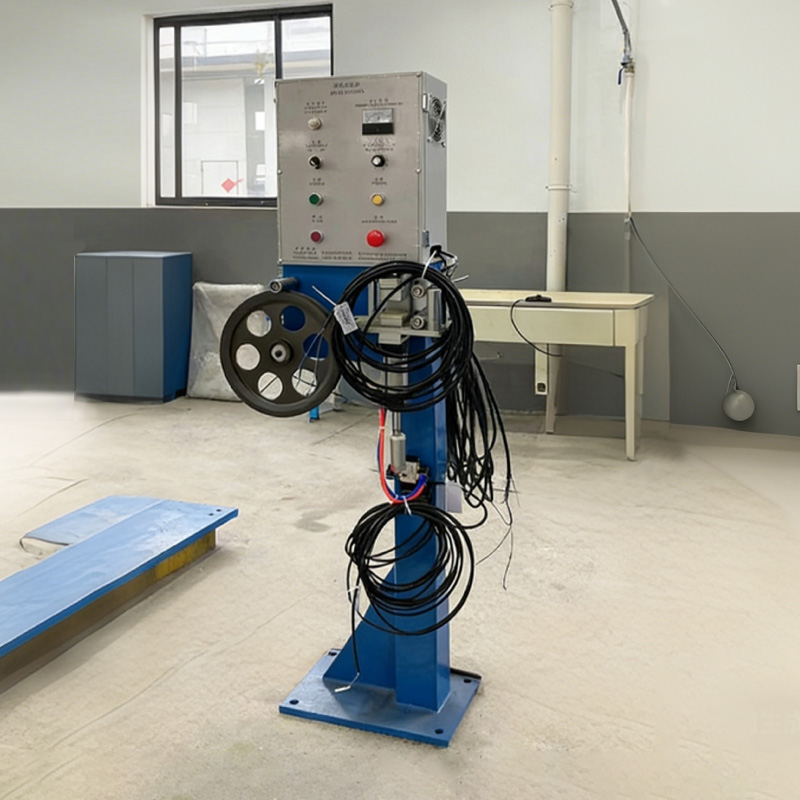 Sistema de controle de tensão de cabo de aço para enrolamento estável Sistema acessório que regula a tensão do cabo durante o enrolamento para evitar estiramento, enrolamentos soltos e desordem, proporcionando qualidade consistente do cabo. Ver Produto →
Para onde realmente vai o volume LLDPE
Cabos e fios representam uma fatia real, mas pequena, do consumo global de LLDPE. Esse contexto é importante quando um fornecedor muda de qualidade, realoca capacidade ou quando uma fábrica negocia a alocação de resina com produtores de filmes.
- Filmes e embalagens, incluindo filmes stretch e agrícolas: cerca de 62 por cento
- Artigos moldados por injeção: cerca de 12 por cento
- Moldagem rotacional: cerca de 9 por cento
- Isolamento, revestimento e compostos de cabos e fios: cerca de 7 por cento
- Tubos, conduítes e outras extrusões: cerca de 5 por cento
- Masterbatches, adesivos e diversos: cerca de 5 por cento
Sequência de seleção e inicialização
Uma ordem repetível de operações evita que uma mudança se transforme em uma operação de sucata.
- Extraia a curva DSC real do lote, não apenas o pico da folha de dados, e confirme a temperatura inicial.
- Combine densidade e comonômero com o uso final: graus de revestimento flexível próximos a 0,920 g/cm³, construções mais rígidas de até 0,935 g/cm³.
- Defina a zona de alimentação 40 a 50 °C abaixo do início medido e, em seguida, aumente as zonas de compressão e medição em etapas.
- Mantenha a temperatura e a pressão de fusão estáveis por pelo menos dez minutos antes de atingir a velocidade da linha.
- Verifique a qualidade da parede com um teste de faísca ou contagem de gel durante os primeiros trinta minutos, enquanto a máquina ainda está em expansão térmica.
- Registre o perfil do cilindro, a temperatura de fusão e o número do lote da resina para que o próximo trabalho idêntico comece em um ponto conhecido.
Notas de teste, manutenção e conformidade
Os dados do ponto de fusão só são úteis se a medição for confiável. Recalibre a célula DSC com índio a 156,6 °C e verifique a linha de base pelo menos uma vez por ano, porque uma constante de célula à deriva muda cada pico relatado em um ou dois graus. Os termopares de barril merecem a mesma atenção: um erro de cinco graus em uma zona de medição altera o perfil real mais do que a maioria das variações de lote de resina.
O armazenamento é simples. O LLDPE não é higroscópico e normalmente não precisa de secagem, mas precisa de proteção contra UV e contra contaminação cruzada com PVC, o que exige um composto de purga adequado na troca, em vez de uma descarga direta. Para produtos de cabos, os dados de fusão apoiam a inspeção de entrada e a rastreabilidade do lote, enquanto o item acabado ainda precisa passar nos testes de faísca, tração e alongamento.
No lado do processo, verificações de rotina das tendências de pressão de fusão, carga do motor e contagens de gel detectam problemas de fusão antes que cheguem ao cliente. Onde as linhas estão sendo atualizadas em vez de substituídas, uma configuração de extrusora revisada pode valer mais do que uma nova rosca, e um guia extrusora de cabo PE e PVC de alta eficiência cobre as verificações práticas que acompanham essa revisão.