Língua
 English
 中文简体
 русский
 Français
 Español
 عربى
Conteúdo
- 1 O que a verificação da taxa de aquecimento realmente compara
- 2 Indicadores ocultos: qual falha domina nos registros reais de serviço
- 3 Combinações de sensores e aquecedores: compensações medidas
- 4 Onde as falhas de inclinação se agrupam nos produtos de cabo
- 5 Uma sequência de reparo em cinco etapas e quanto custa cada etapa
- 6 Intervalos de manutenção e registros que sobrevivem a uma auditoria
Às 06h40 a linha parou. Uma extrusora de PVC de 90 mm que estava operando fio de construção de 2,5 mm quadrados a 780 m/min por onze horas desarmou devido a uma falha na taxa de aquecimento: a zona 3 manteve 163 °C contra um ponto de ajuste de 175 °C, e cada reinicialização terminou no mesmo desligamento quatro minutos depois. A tripulação substituiu primeiro a faixa do aquecedor. Nada mudou. A verdadeira falha foi um termopar de 12 anos com uma crimpagem frouxa, com leitura de 11 °C baixa.
A versão curta: "aquecedor extrusor não aquece na taxa esperada" é um teste de inclinação, não um alarme de temperatura. O controlador compara a rapidez com que uma zona aquece com a rapidez com que deveria aquecer e desarma quando a inclinação medida fica abaixo do piso configurado. Nas linhas de extrusão de cabos, a maioria desses eventos remonta a falhas de medição ou de comutação de energia, e não a um elemento morto, portanto, testar o sensor antes de tocar no aquecedor economiza mais tempo.
Essa distinção tem um preço. Um diagnóstico errado do aquecedor custa uma banda, uma hora e uma bobina descartada. Uma falha de fiação perdida custa uma interrupção repetida, porque um termopar solto se desvia novamente no momento em que o cilindro atinge a temperatura operacional e os condutores se expandem.
O que a verificação da taxa de aquecimento realmente compara
A verificação é um autoteste dentro do circuito de temperatura. O controlador coleta amostras da temperatura da zona a cada meio segundo a um segundo, mantém um buffer contínuo curto e calcula a inclinação em graus por segundo. Durante o aquecimento espera-se uma inclinação mínima; se a inclinação medida permanecer abaixo desse piso durante toda a janela, ele corta a energia do aquecedor e relata a falha. Duas configurações decidem a sensibilidade: a duração da janela, geralmente de 10 a 20 segundos, e o ganho mínimo aceitável. Amplie demais a janela e uma falha genuína de elemento se esconde dentro dela; estreite-o demais e a ultrapassagem normal aciona o alarme.
Como o teste observa apenas a inclinação, três falhas muito diferentes produzem exatamente a mesma mensagem na IHM.
Entrada de calor perdida
Um elemento de aquecimento aberto, um fusível semicondutor queimado, um relé de estado sólido que não conduz mais, pontas de contatores desgastadas, um corte térmico desarmado ou uma zona que estava subdimensionada para o rendimento desde o dia em que foi instalada.
Calor saindo muito rápido
Um ventilador de resfriamento ainda funcionando durante o aquecimento, um vazamento de água na camisa, uma cabeça de matriz aberta, uma grande massa térmica fria ou uma porta da fábrica aberta no inverno. O aquecedor está bom; a carga não é.
A medição está errada
Desvio do termopar, polaridade invertida, tipo de sensor errado selecionado nos parâmetros, crimpagem solta, cabo de compensação danificado ou blindagem aterrada em ambas as extremidades. O barril está quente; o sinal não é.
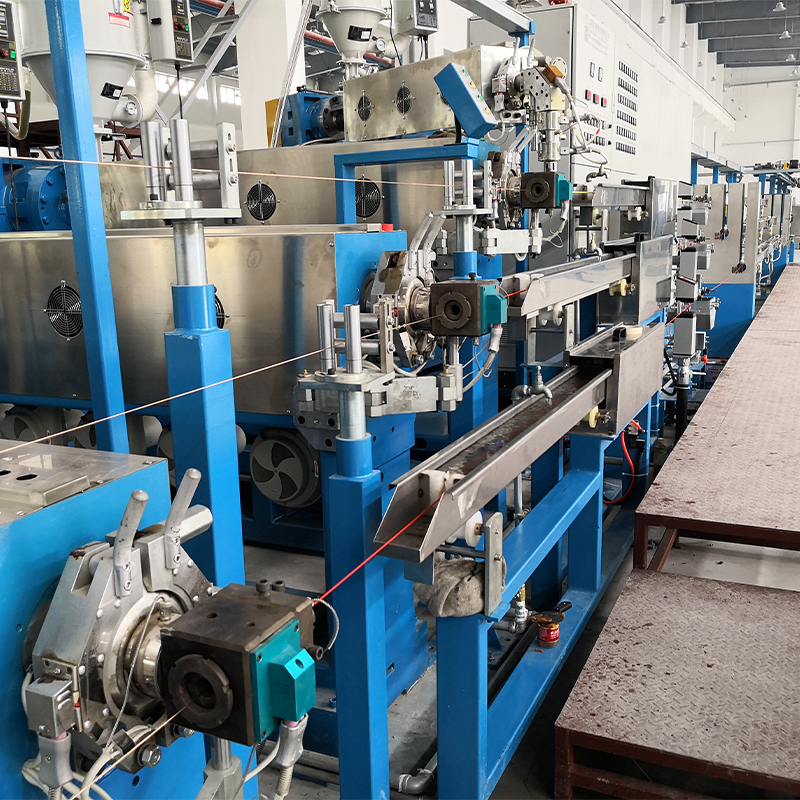
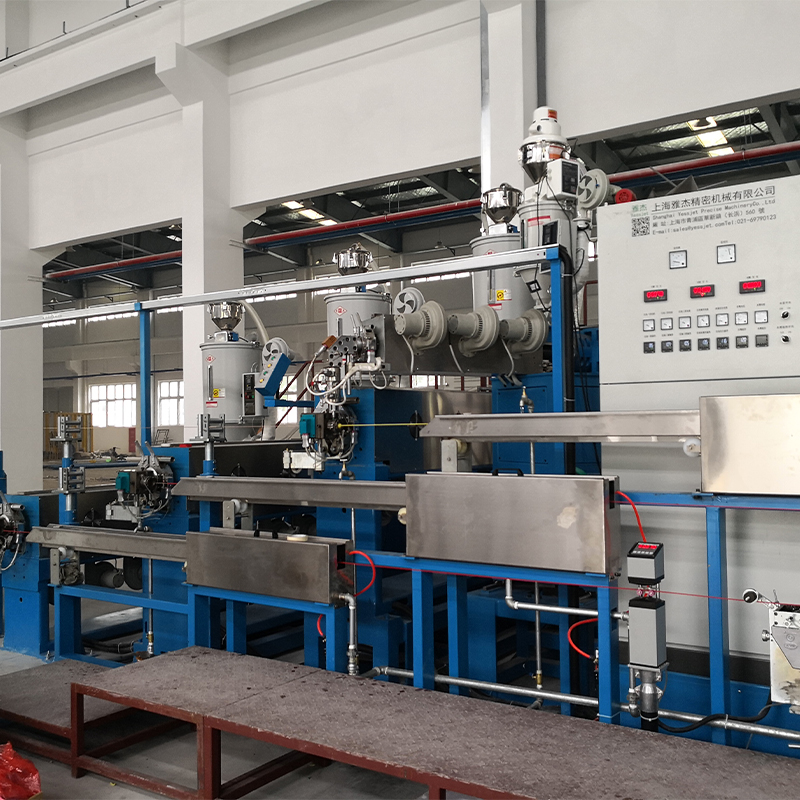
Um barril de cinco zonas torna o isolamento simples. Em máquinas como a extrusora de cabo PE/PVC totalmente automática de alto desempenho, cada zona carrega seu próprio termopar e sua própria janela de inclinação, de modo que um terminal solto aparece como uma única zona com comportamento incorreto enquanto seus vizinhos permanecem estáveis.
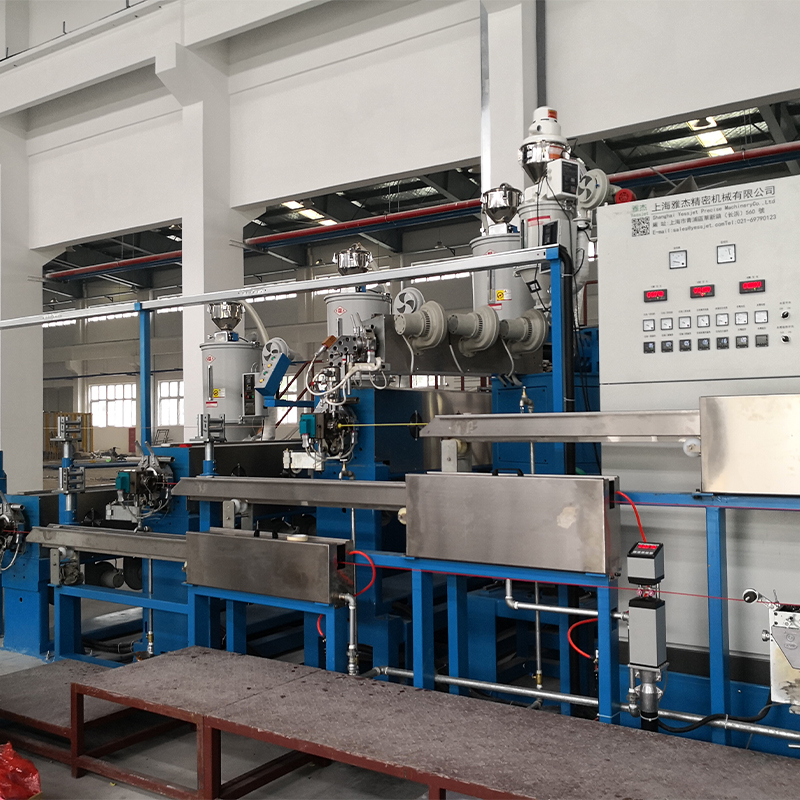 Extrusora de cabo de alto desempenho Full Auto PE PVC Sistema integrado de extrusão de PE/PVC com controle PLC e monitoramento de temperatura multizona para produção de isolamento de cabos estável e de alta precisão. Ver Produto →
Indicadores ocultos: qual falha domina nos registros reais de serviço
Em várias centenas de eventos registrados em linhas de PVC, PE e XLPE, a divisão é desigual. O gráfico abaixo foi elaborado a partir de tickets de manutenção em que a causa raiz foi confirmada por medição, em vez de adivinhada.
Sensor de 38%
Relé 22%
Elemento 18%
12% Configurações
10% de resfriamento
O balde de medição domina porque os termopares falham lentamente. Uma junção do tipo K oxida e o erro aumenta dois ou três graus por ano, invisível em uma linha estável, mas fatal quando uma janela de inclinação é estreitada ou um novo material fica mais quente.
O segundo balde é a troca de energia. Os relés de estado sólido geralmente falham parcialmente: o dispositivo ainda conduz, mas com maior resistência, de modo que a zona aquece aproximadamente 60% de sua inclinação normal. Ele passa na verificação a 120 °C e falha a 170 °C, razão pela qual o alarme muitas vezes aparece apenas na última zona ou durante um início frio da manhã.
Combinações de sensores e aquecedores: compensações medidas
A seleção geralmente se resume ao tempo de resposta em relação à estabilidade. Um sensor lento dentro de uma janela de inclinação curta gera a mesma falha mesmo quando o aquecedor está perfeitamente saudável.
Nota: estes são valores representativos medidos a partir de um arranque a frio num cano de 90 mm; as tolerâncias reais mudam com a massa do cano, temperatura ambiente e profundidade de inserção do sensor.
Em linhas de alto rendimento, a decisão geralmente é orientada pelo rendimento e não pelo alarme. A seleção da banda do aquecedor e do elemento para essas máquinas é abordada com mais detalhes neste guia para extrusoras de cabo PP/PVC/PE de alta eficiência .
Onde as falhas de inclinação se agrupam nos produtos de cabo
O mix de produtos no chão de fábrica muda qual falha aparece primeiro. O isolamento fino no cabo de dados reage a um erro de dois graus, enquanto uma parede espessa de XLPE absorve muito mais antes que o defeito apareça.
- Fio de construção de PVC: 34 por cento
- Cabo de alimentação XLPE: 26 por cento
- LAN e cabo de dados: 18 por cento
- Fio automotivo e eletrônico: 14 por cento
- Outros compostos e compostos especiais: 8 por cento
As duas primeiras fatias se comportam de maneira diferente. O fio de construção de PVC funciona em temperaturas de fusão mais baixas, onde os sensores do tipo J dominam e a umidade na cabeça do terminal é a culpada usual. O cabo de alimentação XLPE aquece mais e é temperado imediatamente após a matriz, portanto, uma falha na taxa de calor também perturba o perfil de resfriamento que define a cristalinidade do isolamento.
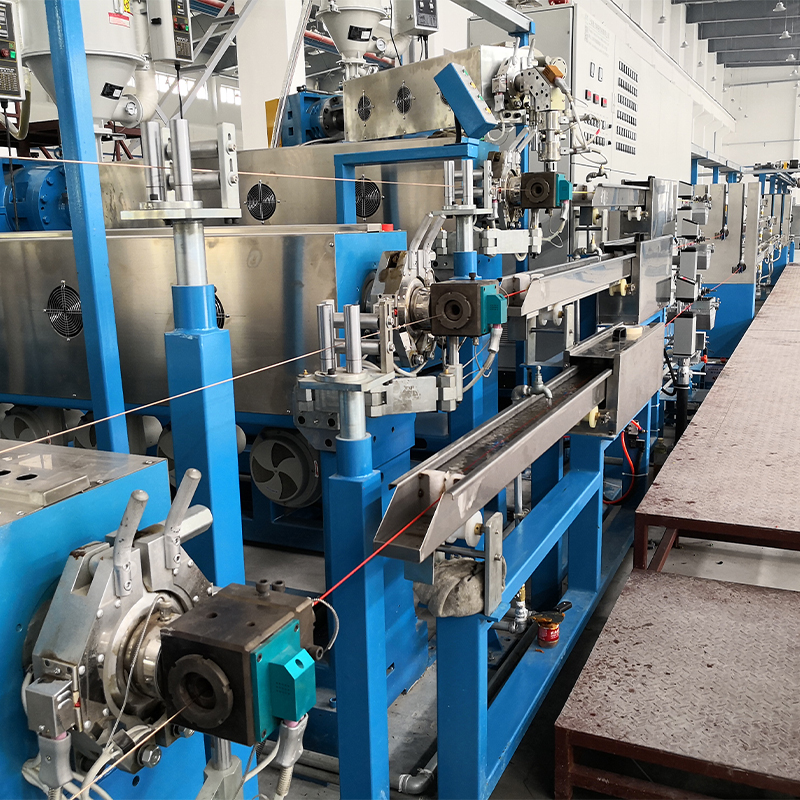 Extrusora de cabo XLPE PE com tanque de água de resfriamento Integra extrusão de parafuso único, aquecimento com temperatura controlada e tanque de água de múltiplas seções para isolamento contínuo de cabos XLPE/PE com resfriamento estável e controle de espessura. Ver Produto →
Uma sequência de reparo em cinco etapas e quanto custa cada etapa
Trabalhe nesta ordem e a maioria das falhas será encontrada em menos de quarenta minutos, sem abrir uma única faixa do aquecedor.
- Comprove a leitura. Prenda um medidor calibrado na cabeça do terminal e compare-o com a IHM. Uma discordância de dez graus ou mais aponta para o sensor ou sua fiação, não para o elemento.
- Verifique o caminho de alimentação. Meça a corrente em cada perna durante o aquecimento. Uma zona saudável atrai uma corrente estável; um relé com falha mostra uma corrente que diminui à medida que a zona aquece.
- Verifique a perda de calor. Ventilador funcionando durante o aquecimento, cabeça da matriz aberta, água vazando na camisa, cano frio, porta aberta.
- Verifique os parâmetros. Tipo de sensor, janela de inclinação, ganho mínimo e limites PID. Um controlador trocado de outra máquina geralmente carrega um tipo de sensor diferente em sua configuração.
- Sintonize novamente a jusante. Após a troca do sensor, a temperatura de fusão muda ligeiramente, portanto verifique a tensão e o diâmetro antes de liberar a bobina.
Essa última etapa é aquela que a maioria das equipes pula. Uma vez que a entrada de calor é estável, a viscosidade do fundido se estabiliza e a tração a jusante deve permanecer constante durante cada mudança de velocidade, que é exatamente o que um sistema de controle de tensão dedicado foi construído para suportar.
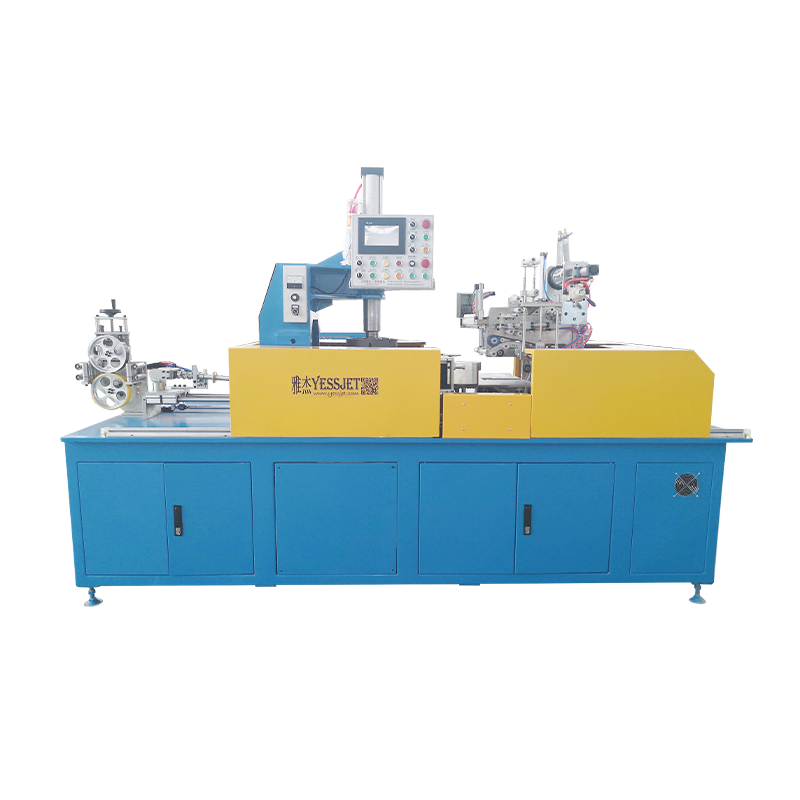
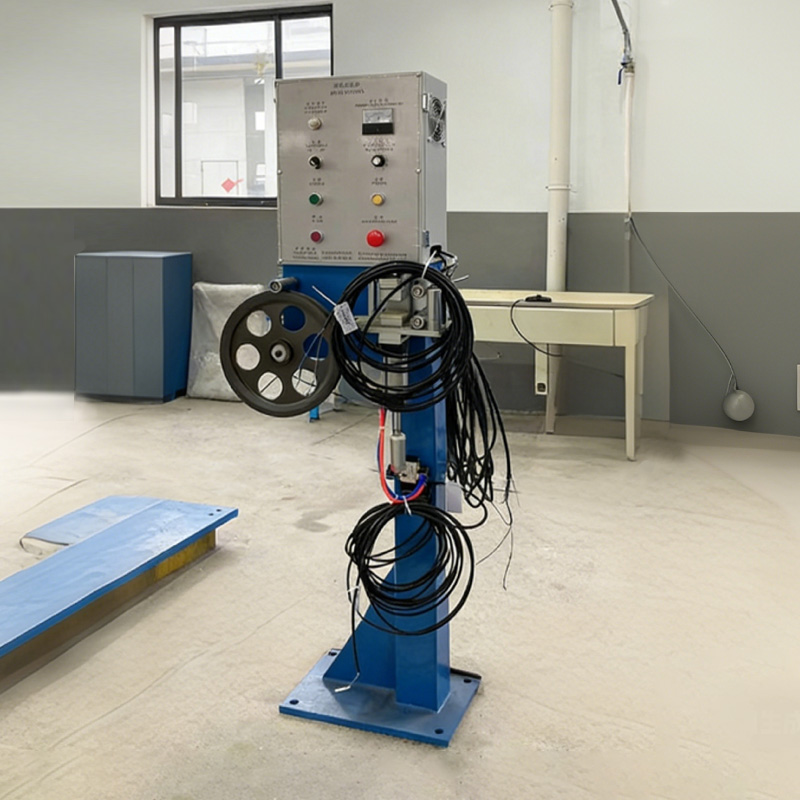 Sistema de controle de tensão de cabo de aço para enrolamento estável Acessório de regulação de tensão em tempo real para enrolamento de cabos, ajudando a evitar estiramento ou bobinas soltas e a manter uma tração consistente a jusante durante mudanças de velocidade. Ver Produto →
Reparo reativo
Uma hora não planejada em uma linha de 90 mm mais uma bobina sucateada, repetida a cada quatro a seis semanas enquanto o sensor de desvio permanece em serviço. O custo está oculto na sucata de reinicialização, não na peça de reposição.
Programa planejado
Calibração anual, varredura infravermelha mensal e termopares e faixas sobressalentes na prateleira. As falhas são encontradas em paradas programadas, quando uma janela de reparo de duas horas não custa nada.
Intervalos de manutenção e registros que sobrevivem a uma auditoria
Uma falha em talude é um sintoma que recompensa a atenção rotineira. Esses intervalos cobrem a maioria das falhas registradas em equipamentos de extrusão de cabos.
- Mensalmente: varredura infravermelha de blocos terminais e conexões de relé em zonas carregadas, procurando uma elevação acima da linha de base circundante.
- Trimestralmente: verifique o torque nos terminais da banda do aquecedor de acordo com a figura do fabricante, porque o ciclo térmico os afrouxa de forma constante.
- Anualmente: calibração de três pontos de cada termopar de zona e substituição de qualquer coisa que ultrapasse os três graus.
- Anualmente: teste de disparo do corte térmico e verificação de que a proteção contra superaquecimento funciona independentemente da malha de controle.
- Continuamente: registre as assinaturas atuais da zona para que uma tendência de desvio fique visível semanas antes de se tornar um desligamento.
O lado da conformidade é mais importante do que a maioria dos operadores espera. As máquinas enviadas para a Europa ou América do Norte devem demonstrar que o limitador de segurança é independente do termopar de controle e que os registros de teste podem ser produzidos mediante solicitação. Folhas de calibração, datas de substituição de elementos e registros de testes de corte são a prova, e são baratos de manter se o hábito começar quando a máquina for instalada.
Se a linha realmente não puder parar para uma troca de sensor, um acumulador de armazenamento ganha os poucos minutos necessários para abrir uma cabeça de terminal enquanto a extrusora continua girando: sistemas acumuladores e dançarinos para linhas de extrusão contínua mantenha material suficiente para superar uma curta interrupção sem reinicialização a frio.
Trate “a extrusora do aquecedor não aquece na taxa esperada” primeiro como uma questão de medição, depois uma questão de potência e por último uma questão do aquecedor. Essa ordem corresponde ao local onde as falhas realmente residem e transforma uma parada de linha de quatro horas em uma verificação de quarenta minutos.