Língua
 English
 中文简体
 русский
 Français
 Español
 عربى
Conteúdo
- 1 A faixa de temperatura de trabalho do LLDPE, zona por zona
- 2 Por que um ponto de fusão de 120–130 °C ainda precisa de uma matriz de 200 °C
- 3 Como o LLDPE se compara ao LDPE, PEAD e XLPE
- 4 Onde os problemas de temperatura realmente aparecem
- 5 Por que o grau da resina é tão importante quanto a temperatura
- 6 Sequência de inicialização e desligamento que protege a janela
- 7 Hardware que mantém a janela estável
- 8 Manutenção, Registros e Conformidade
Duas horas depois do início do turno da noite, uma extrusora de 90 mm operando um cabo isolado com PEBDL de 1 kV começou a produzir uma superfície fosca e levemente ondulada. A velocidade da rosca era constante, o scanner de diâmetro corrigia a cada poucos segundos e a pressão da cabeça subia 18 bar acima da linha de base da manhã. Os pontos de ajuste do barril foram simplesmente copiados de um trabalho de PEBD: 165/175/185/190 °C com uma matriz de 195 °C.
O composto não era o problema. A janela de temperatura era. O LLDPE fica mais quente e mais plano do que o LDPE e pune erros em ambas as direções: muito frio deixa géis não derretidos e picos de pressão, muito quente causa baba, oxidação e uma parede de isolamento mensuravelmente mais fraca.
A resposta curta
LLDPE derrete entre 120 e 130°C , mas é processado a uma temperatura de fusão de 180 a 230°C . A matriz geralmente fica 10–20 °C acima da zona de medição. Para isolamento de cabos, mantenha a massa fundida medida entre 205 e 215 °C e nunca deixe-a permanecer acima de 240 °C.
A faixa de temperatura de trabalho do LLDPE, zona por zona
O valor de 120–130°C é um ponto de fusão de equilíbrio medido por DSC. Ele informa onde os cristais desaparecem, e não onde o polímero flui bem o suficiente para revestir um condutor a 200 m/min. Entre a fusão e o bom fluxo existe uma lacuna de 60–90 °C, e o perfil abaixo é o que realmente a fecha.
Duas correções são mais importantes do que os números absolutos. Primeiro, as leituras da banda do aquecedor ficam 10–25 °C abaixo da temperatura real do fundido devido ao aquecimento por cisalhamento na rosca, portanto, um barril mostrando 195 °C pode estar fornecendo um fundido de 215 °C. Em segundo lugar, o LLDPE é afinado por cisalhamento: o aumento da temperatura de fusão reduz a viscosidade e a pressão, mas também reduz a resistência do fundido, que aparece mais tarde como curvatura no cone e ovalização na bobina acabada.
Por que um ponto de fusão de 120–130 °C ainda precisa de uma matriz de 200 °C
Quatro mecanismos explicam a lacuna entre o número da folha de dados e os pontos de ajuste no painel.
Uma estreita janela de derretimento
A distribuição ramificada de cadeia curta do LLDPE faz com que a maioria dos cristais derreta em aproximadamente 10 °C. Não há uma fase de amolecimento longa como no LDPE, portanto a transição sólido-fluxo é abrupta e as zonas iniciais já devem transportar calor.
Viscosidade, não apenas fase
Um fundido totalmente fundido, mas a frio, ainda é muito viscoso para se espalhar uniformemente em torno de uma parede de isolamento de 2,5 mm. As temperaturas da matriz de 200 a 225 °C reduzem a viscosidade até onde o polímero relaxa antes de deixar o comprimento da superfície.
O calor de cisalhamento faz parte do orçamento
Aproximadamente um terço a metade da energia que derrete a carga de um parafuso PE vem do trabalho mecânico, não das bandas de aquecimento. É por isso que um parafuso desgastado precisa repentinamente de mais 15 °C no painel para atingir a mesma temperatura de fusão.
O tempo de residência supera a temperatura máxima
A degradação segue o tempo multiplicado pela temperatura. Um fundido mantido a 215°C por dois minutos é geralmente mais seguro do que um fundido a 245°C por trinta segundos durante uma inicialização lenta, quando a produção é baixa e o polímero permanece.
Como o LLDPE se compara ao LDPE, PEAD e XLPE
A maioria dos erros de temperatura no painel vem da reutilização de uma receita vizinha. A comparação abaixo mostra a distância real entre as janelas.
Onde os problemas de temperatura realmente aparecem
Quando uma linha de LLDPE começa a gerar sucata, as causas tendem a se aglomerar. A divisão abaixo reflete o padrão que vemos com mais frequência durante visitas de comissionamento e solução de problemas: é uma ponderação de diagnóstico, não uma estatística de laboratório.
34%
Derreter muito frio
27%
Derreter muito quente
21%
Morrer e desequilíbrio de cabeça
12%
Perfil de resfriamento
6%
Tensão de absorção
Vale a pena separar os dois modos de falha por fusão a frio. Partículas de gel não derretidas aparecem como saliências elevadas que sobrevivem até que o cliente retire o cabo, enquanto uma zona de alimentação carente produz oscilações cíclicas de pressão de 20 a 40 bar e faixas de diâmetro visíveis. As falhas no hot-melt parecem diferentes: baba marrom na terra, um leve cheiro acético ou ceroso na cabeça e o alongamento na ruptura caindo antes da resistência à tração.
Por que o grau da resina é tão importante quanto a temperatura
Aproximadamente 60% do PEBDL do mundo vai para o cinema, e não para o cabo. Esse único fato explica um erro muito comum: comprar um filme de qualidade geral porque é barato e está disponível e depois lutar contra géis e queimaduras em uma linha de cabo a semana toda.
Filme - cerca de 62%
Compostos de cabos – cerca de 14%
Rotomoldagem — cerca de 11%
Moldagem por injeção – cerca de 7%
Tubos e outros – cerca de 6%
As classes de cabos são especificadas de forma diferente. Procure um índice de fusão controlado dentro de uma faixa estreita, um pacote antioxidante documentado, baixa contagem de gel e uma resistividade de volume definida. Um tipo de filme pode atingir o mesmo ponto de fusão de 120-130 °C e ainda assim falhar na imersão em água de 90 °C, porque o pacote de aditivos nunca foi projetado para envelhecimento elétrico úmido.
Sequência de inicialização e desligamento que protege a janela
O controle de temperatura no LLDPE é principalmente um problema disciplinar, não um problema de equipamento. A sequência abaixo leva cerca de 45 minutos e evita a maior parte do desperdício gerado em uma mudança de turno.
1. Verifique os sensores. Verifique cada termopar com uma sonda calibrada. Um desvio de 15 °C na zona de medição é suficiente para mover o fundido para fora da faixa sem qualquer alarme.
2. Mergulhe lentamente. Aqueça do frio até 160 °C e mantenha por 30–40 minutos antes de iniciar o parafuso. Rampas rápidas deixam a cabeça mais fria que o barril e produzem um aumento na primeira hora.
3. Purgue e depois aumente. Limpe o polímero anterior com um composto de purga de PE e, em seguida, aumente para executar os pontos de ajuste a 15–20 rpm com a matriz aberta para a atmosfera.
4. Leia o verdadeiro derretimento. Sonde o fundido na matriz, ajuste as duas últimas zonas e só então aumente a velocidade da linha em passos de 10 m/min enquanto observa a pressão da cabeça.
5. Pare de limpar. Para paradas curtas, mantenha os aquecedores a 150 °C em vez de desligá-los; para paradas longas, purgue e retraia o parafuso para evitar um tampão frio.
6. Registre todas as alterações. Registre a temperatura de fusão, a pressão do cabeçote e a velocidade da linha por bobina, para que uma reclamação posterior possa ser atribuída a uma execução específica.
Hardware que mantém a janela estável
Os pontos de ajuste só são mantidos quando a máquina pode repeti-los. Três detalhes de hardware são importantes em uma linha LLDPE: um parafuso PE com L/D adequado e uma barreira ou seção de mistura, um conjunto de telas de tamanho adequado que não force a pressão para cima e uma matriz com comprimento de terreno suficiente para o fundido relaxar. Um parafuso de uso geral de baixa compressão funciona com LLDPE, mas normalmente precisa de 10 a 15 °C a mais de calor para atingir a mesma qualidade de superfície, o que reduz a margem de segurança térmica.
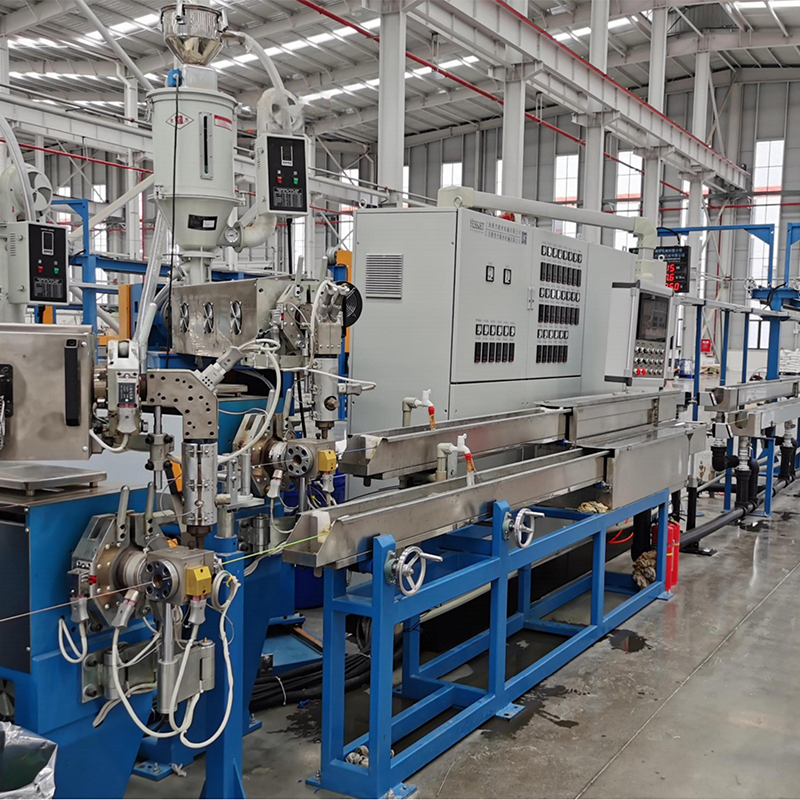
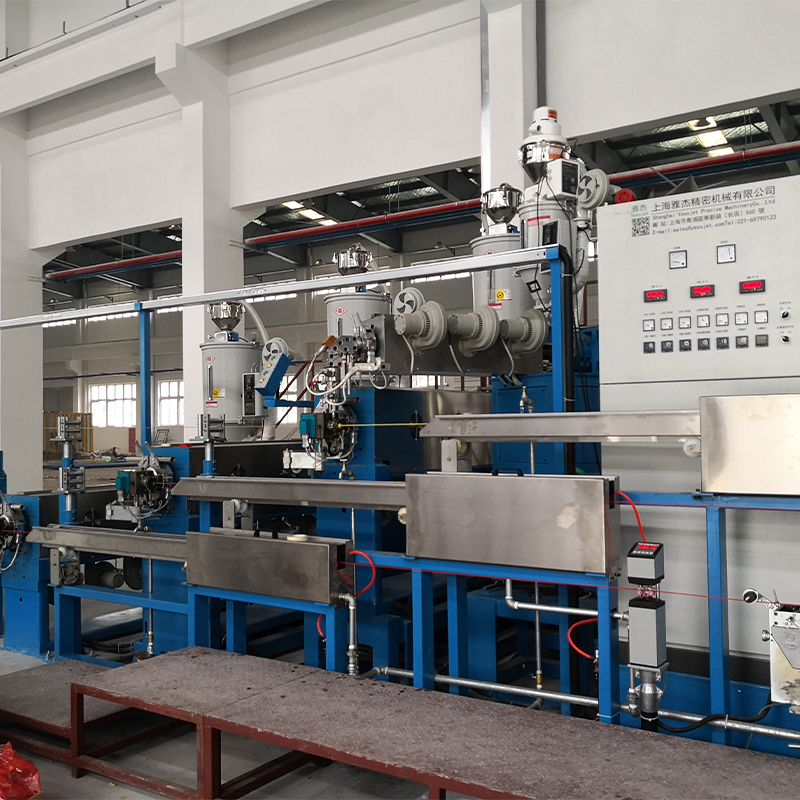 Extrusora de cabo PP, PVC e PE de alta eficiência Um núcleo de extrusão multifuncional para isolamento e revestimentos, compatível com PP, PVC e PE e apresentado para produção de cabos de alto rendimento e com economia de energia. Ver Produto →
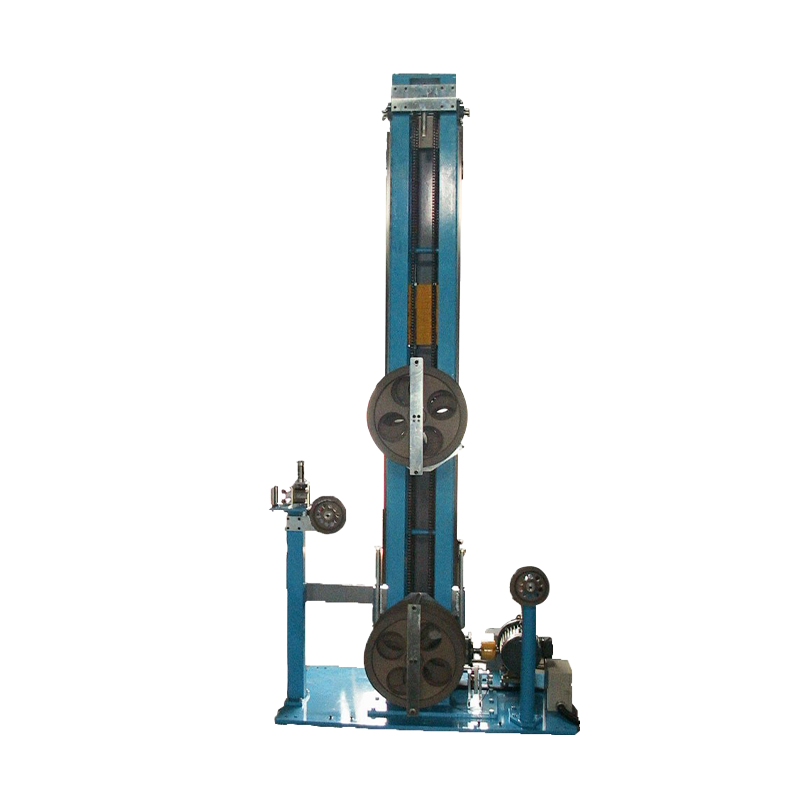
Onde a produção precisa permanecer constante durante as mudanças da bobina, a estabilidade da temperatura e a continuidade da linha são o mesmo problema. O sistemas acumuladores e dançarinos para linhas de extrusão contínua mantenha a extrusora funcionando a uma velocidade fixa da rosca enquanto o lado de recolhimento muda as bobinas, o que elimina os ciclos repetidos de aquecimento e resfriamento que fazem com que a temperatura do fundido varie.
A seleção da extrusora merece sua própria revisão antes que o perfil de temperatura seja finalizado. Nosso guia para extrusoras de cabos PP, PVC e PE de alta eficiência aborda a geometria do parafuso, a correspondência de saída e as diferenças práticas entre configurações de máquina única e de linha integrada.
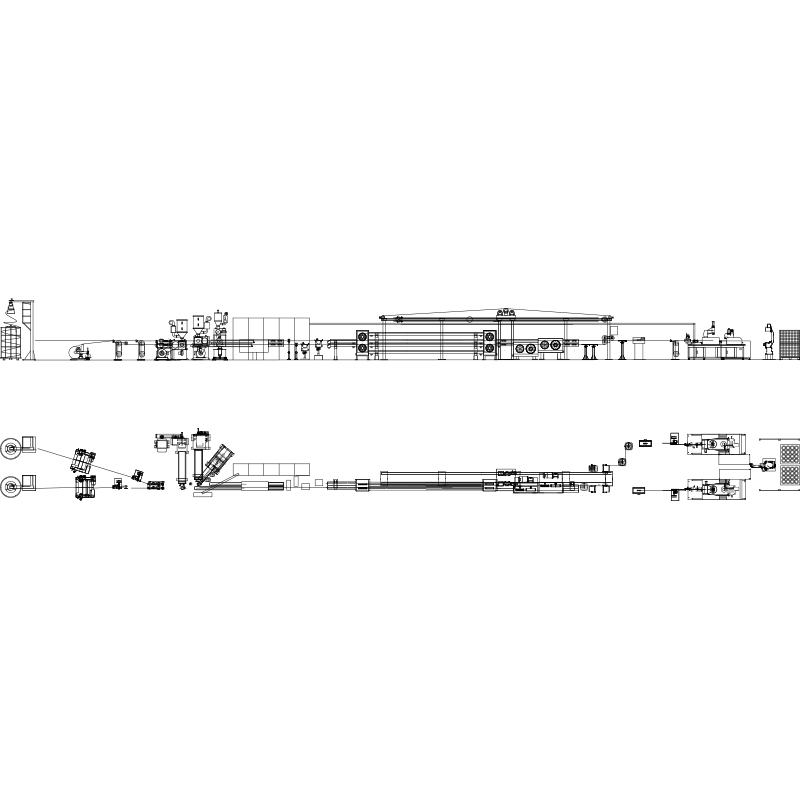 Linha de extrusão de fios e cabos para cabos isolados e revestidos Uma linha automatizada para fios e cabos isolados ou revestidos, combinando extrusão específica de material com controle PLC e equipamentos de resfriamento, impressão e recolhimento downstream. Ver Produto →
No lado posterior, a temperatura de fusão é apenas metade da história: a calha de resfriamento e a tensão de absorção decidem se o isolamento mantém as dimensões que a matriz acabou de produzir. Um sistema de controle de tensão que mantém alguns newtons evita a ovalização e o encolhimento que os operadores costumam atribuir à extrusora.
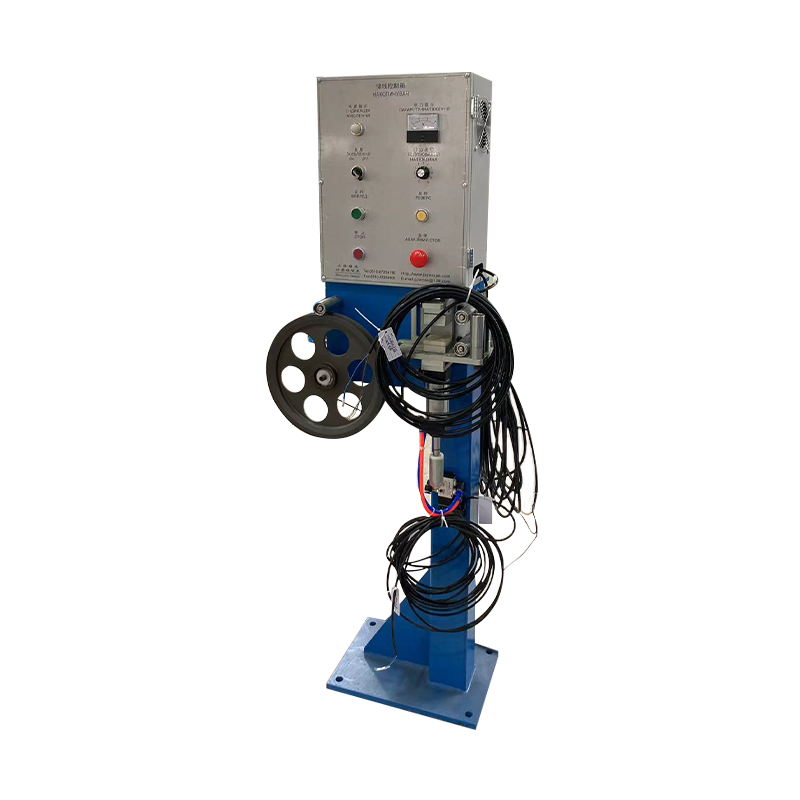
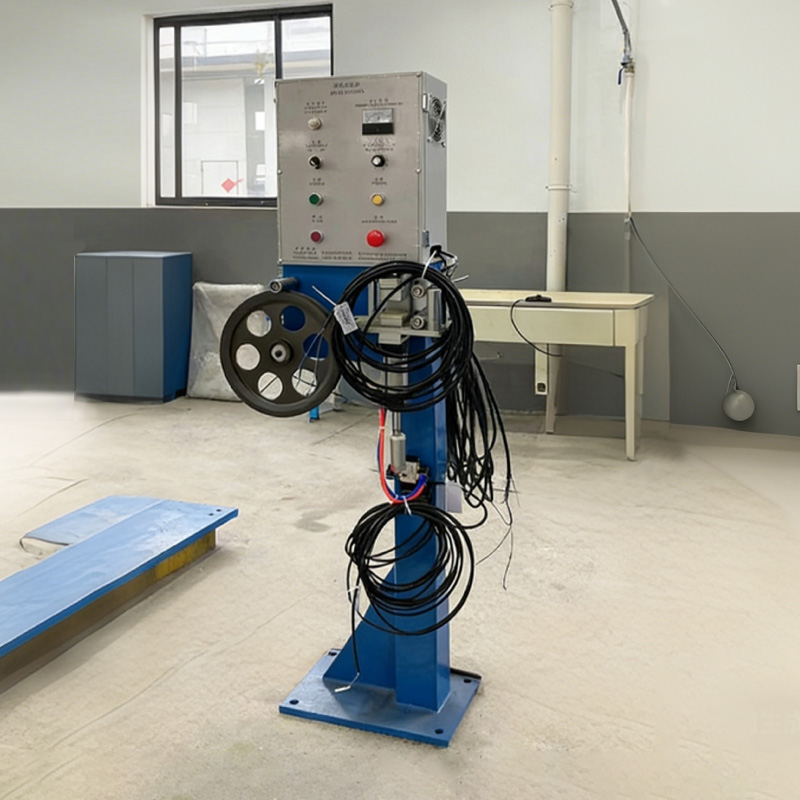 Sistema de controle de tensão de fios e cabos para enrolamento Um sistema acessório que ajusta a tensão do cabo em tempo real durante o enrolamento para ajudar a evitar estiramento, danos, enrolamento solto e disposição desordenada. Ver Produto →
Manutenção, Registros e Conformidade
Uma janela de temperatura é tão confiável quanto o equipamento ao redor do termopar. Três rotinas de manutenção mantêm a honestidade:
- Reaperte as faixas do aquecedor e verifique o contato trimestralmente; uma faixa solta cria um ponto frio com leitura correta no sensor e incorreta no fundido.
- Verifique termopares e controladores em relação a uma sonda de referência duas vezes por ano e sempre após uma troca de parafuso ou cilindro.
- Rastreie a contagem de gel e o aumento da pressão do pacote de tela por lote de produção; uma tendência de aumento da pressão a uma temperatura de fusão constante geralmente indica contaminação ou desgaste do parafuso, e não uma falha de temperatura.
Em conformidade, o registro da temperatura de fusão faz parte da evidência do processo necessária para cabos de BT sob IEC 60502-1 e para declarações de reação ao fogo CPR sob EN 50575, onde a formulação do composto e seu histórico térmico alimentam a declaração. Mantenha a temperatura de fusão, o número do lote do composto e o ID da bobina vinculados em um único registro; quando um cliente pergunta por que um lote se comporta de maneira diferente, esse link responde à pergunta em minutos, em vez de dias. A documentação RoHS e REACH deve viajar com o lote composto, e não apenas com a bobina acabada.
O LLDPE não irá puni-lo por ficar um pouco mais quente que o LDPE – ele irá puni-lo por executar uma receita copiada. Considere 120–130 °C como ponto de fusão na folha de dados, 180–230 °C como janela de processamento no painel e 205–215 °C como meta prática para isolamento de cabos. Em seguida, verifique-o com uma sonda de agulha na matriz, em vez de confiar no display do controlador, e anote o número para cada bobina. Esse hábito por si só remove a maior parte dos problemas de superfície, gel e ovalidade que são atribuídos ao composto.