

 Língua
 English
 中文简体
 русский
 Français
 Español
 عربى

Conteúdo
- 1 O que a taxa de compressão realmente mede
- 2 Combinando a proporção com o composto que você executa
- 3 Comparando configurações típicas de parafusos de extrusão de cabos
- 4 O que o número da placa de identificação não mostra
- 5 Onde a taxa de compressão tem mais peso
- 6 Fluxo de trabalho de seleção: dos dados do composto ao pedido do parafuso
- 7 Notas de desgaste, manutenção e conformidade
Uma fábrica de cabos que substituiu o parafuso em uma linha de isolamento de PVC rígido certa vez encomendou uma taxa de compressão de 4,0, na lógica aparentemente razoável de que mais compressão significa melhor fusão. Em três turnos, a extrusora estava aumentando, a temperatura de fusão havia subido cerca de 18 °C e partículas chamuscadas atingiam a matriz. Nada foi quebrado. A rosca estava comprimindo um composto que já havia atingido a densidade de fusão na zona de alimentação, e o trabalho extra saiu na forma de calor.
Resposta curta: a taxa de compressão (CR) é o volume do primeiro voo de alimentação dividido pelo volume do último voo de medição, que em um parafuso de passo constante é quase o mesmo que a profundidade do canal de alimentação dividida pela profundidade do canal de medição. Os parafusos de uso geral variam entre 2,0 e 4,0. O PVC rígido normalmente fica entre 2,0 e 2,5, o PVC plastificado e o HDPE entre 2,5 e 3,5, o PP entre 3,0 e 3,5, e compostos altamente preenchidos sem halogênio são geralmente melhor atendidos por uma seção de mistura do que por um número maior.
As seções abaixo mostram como esse número é construído, o que ele controla silenciosamente em uma linha de cabo e como especificá-lo sem solicitar um segundo parafuso.
O que a taxa de compressão realmente mede
Um parafuso full-flight funciona em três zonas. A zona de alimentação mantém um canal profundo e constante para que os pellets soltos possam cair e serem transportados para frente. A zona de compressão, ou transição, afunila esse canal e comprime o leito sólido à medida que ele derrete. A zona de medição retorna a uma profundidade rasa e constante para que o fundido chegue à matriz a uma pressão estável e a uma taxa previsível.
A taxa de compressão compara o primeiro e o último desses volumes. Como o passo e a largura do voo permanecem constantes em uma rosca de voo total padrão, a relação de volume se transforma em uma relação de profundidade: CR = H1 / H2, onde H1 é a profundidade do canal de alimentação e H2 a profundidade do canal de medição.
A tarefa física por trás do número é a densidade. Os pellets de composto de cabo têm uma densidade aparente de aproximadamente 0,5 a 0,7 g/cm3, enquanto o mesmo polímero fundido fica próximo de 0,9 a 1,3 g/cm3. O próprio material necessita, portanto, apenas de uma redução de volume de cerca de 1,6 a 2,2 para se tornar um fundido sem vazios. A compressão acima desse valor compensa o fluxo de vazamento sobre as terras de voo, a pressão que a matriz exige e a variação de lote para lote no comportamento da alimentação.
Onde um número de placa de identificação pode enganar
Uma relação de profundidade só é válida para passo constante e largura de voo constante. Depois que o tom muda, ou um voo de barreira ou um mixer estilo Maddock é adicionado, a proporção real deve vir dos volumes reais do canal. Em parafusos de passo variável, uma relação de profundidade rápida pode exagerar o CR efetivo em 10 a 15 por cento, o que é suficiente para empurrar um parafuso de PVC para fora da sua janela segura. As extrusoras de cabo são, portanto, especificadas por composto e não por tamanho de cilindro, e o desenho do parafuso deve indicar qual método de cálculo foi utilizado.
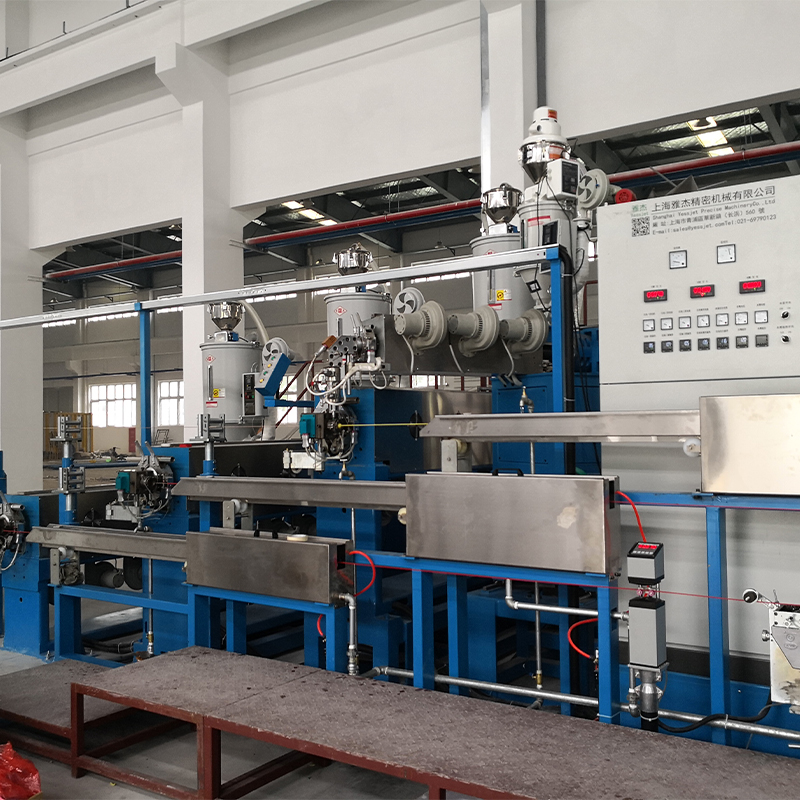 Extrusora de cabo PP PVC PE de alta eficiência Como um dispositivo central multifuncional para produção de cabos, a extrusora de cabos PP PVC PE de alta eficiência foi projetada para extrusão de camadas de isolamento de alto rendimento e com economia de energia... Ver Produto →
Combinando a proporção com o composto que você executa
Os compostos dos cabos não são intercambiáveis e é na taxa de compressão que essa diferença se torna mecânica. Três variáveis orientam a escolha: até que ponto a densidade aparente cai à medida que o material derrete, quanto calor de cisalhamento o polímero tolera e quão abrasiva é a formulação.
PVC rígido e plastificado
O PVC não plastificado é o material mais sensível ao cisalhamento em uma linha de cabo e normalmente funciona a 2,0-2,5 com uma transição longa e suave. Uma proporção mais alta cria pontos quentes locais que liberam cloreto de hidrogênio e deixam marcas de queimadura dentro de uma parede fina de isolamento. O PVC flexível tolera 2,5-3,0, embora os voláteis do plastificante façam com que valha a pena observar a zona de alimentação.
PE, PEAD e PP
As poliolefinas têm maior viscosidade de fusão e comportamento de fusão mais limpo, portanto aceitam 2,8-3,5 sem reclamar. Os parafusos de revestimento de HDPE geralmente combinam essa proporção com uma seção de alimentação profunda e um L/D de 25:1 a 30:1 para que a linha possa funcionar com força enquanto o fundido permanece homogêneo.
XLPE e compostos reticuláveis
O XLPE curado com peróxido é um caso especial. O agente de reticulação é sensível ao tempo de residência e à temperatura, portanto o parafuso deve criar pressão sem despejar calor de cisalhamento no fundido. Uma proporção próxima de 2,3-3,0, uma transição suave e um controle rígido de temperatura são mais importantes do que a produção bruta. Os compostos já próximos do limite de pré-cura apresentam géis e grumos em vez de uma massa fundida limpa.
Compostos preenchidos, retardadores de chama e sem halogênio
A alta carga de enchimento aumenta a densidade aparente, reduz a alteração de volume que a rosca deve criar e, ao mesmo tempo, desgasta as abas. Uma proporção de 2,5-3,5 combinada com uma barreira ou seção de mistura dispersiva bate simplesmente aumentando o número.
O emparelhamento entre essas famílias segue um padrão bastante previsível; isso guia para extrusão de PP, PVC e PE de alta eficiência cobre as combinações com mais detalhes.
Comparando configurações típicas de parafusos de extrusão de cabos
A comparação abaixo resume as extrusoras de cabos para janelas com as quais os fabricantes trabalham com mais frequência. Trate os números como pontos de partida para uma cotação, em vez de constantes universais, porque os fornecedores de compostos revisam as formulações e a densidade aparente se move com eles.
Janelas de taxa de compressão típicas para compostos de cabos comuns; confirme a geometria final em relação à folha de dados do composto atual antes de fazer o pedido.
O que o número da placa de identificação não mostra
Dois parafusos com a mesma relação declarada não podem se comportar de maneira semelhante, porque a linha responde à energia e à pressão, e não apenas à geometria. Quando CR é muito baixo, o leito sólido atinge a zona de medição apenas parcialmente derretido e a saída oscila à medida que os fragmentos não fundidos passam pela matriz. Quando é muito alto, a mesma instabilidade retorna na direção oposta à medida que a temperatura do fundido e o torque aumentam.
A espessura da parede de isolamento é o indicador mais rápido de ambos os problemas. O gráfico abaixo reflete um parafuso de revestimento PE de 65 mm executado em uma faixa de taxas de compressão; os valores mostram a forma do efeito em vez de uma especificação para qualquer linha específica.
4,2%
CR2.0
2,6%
RC 2,5
1,2%
CR3.0
2,1%
RC 3,5
4,8%
CR 4.0
Três métricas ficam atrás dessa curva. A estabilidade da pressão de fusão vem em primeiro lugar: uma flutuação de mais de um por cento na matriz aparece como dispersão na espessura da parede. A energia específica vem em segundo lugar: a compressão que realiza um trabalho útil de fusão mantém os quilowatts-hora por quilograma estáveis, enquanto a compressão que apenas gera cisalhamento aumenta o número. O desgaste do parafuso é o terceiro, porque um medidor desgastado aumenta silenciosamente a relação efetiva ao longo de um ano de produção.
Onde a taxa de compressão tem mais peso
Cada parafuso de extrusão tem uma taxa de compressão, mas o número domina as decisões de especificação em alguns segmentos de cabo muito mais do que em outros.
- 36% Isolamento e revestimento de PVC
- 24% Revestimento sem PE e sem halogênio
- 22% Isolamento do cabo de alimentação XLPE
- 18% LAN e cabo de dados
O padrão segue a sensibilidade composta em vez do volume do cabo. O PVC ocupa a maior parcela porque sua janela de processamento é estreita e uma proporção errada aparece imediatamente como descoloração ou defeitos superficiais. Segue-se um revestimento sem PE e sem halogênio, impulsionado pela abrasão e dispersão, e não pela sensibilidade ao calor. Os parafusos do cabo de alimentação XLPE são especificados de forma conservadora porque a química da reticulação define o teto. Os cabos LAN e de dados, com paredes finas e alvos de capacitância rígidos, dependem da estabilidade da pressão acima de tudo.
Para trabalhos de revestimento em XLPE e PE, um parafuso especificado juntamente com seu arranjo de resfriamento é geralmente o ponto de partida mais seguro.
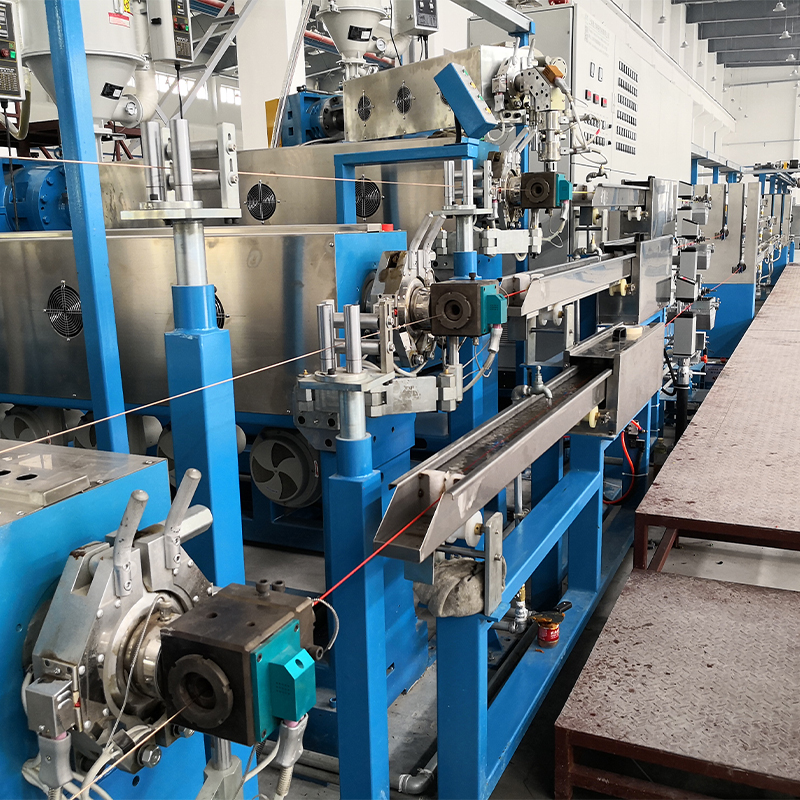 Extrusora de cabo XLPE PE com tanque de água de resfriamento Esta extrusora de cabo XLPE PE com tanque de água foi projetada para extrusão e resfriamento de cabos isolados em XLPE e PE, integrando uma extrusora de parafuso único de alta precisão, t... Ver Produto →
Fluxo de trabalho de seleção: dos dados do composto ao pedido do parafuso
Seis etapas transformam dados compostos em uma especificação de parafuso utilizável.
- Pergunte ao fornecedor do composto a densidade aparente, a densidade do fundido, a taxa de fluxo do fundido e a faixa de processamento recomendada. A relação de densidade volume-fundição estabelece o piso para uma taxa de compressão sensata.
- Defina o produto antes da máquina: isolamento ou bainha, espessura da parede, faixa de tolerância, tamanho do condutor e velocidade da linha que pretende operar.
- Corrija L/D e saída primeiro. A taxa de compressão segue as profundidades do canal de alimentação e medição, portanto, decidir isso isoladamente força um compromisso em outro lugar.
- Verifique o comprimento da transição e a taxa de cisalhamento, não apenas a proporção. Uma relação de 2,8 espalhada por uma longa transição comporta-se de forma muito diferente da mesma relação concentrada em três voos.
- Decida se o composto precisa de uma barreira, uma seção Maddock ou um misturador de pinos; compostos cheios e fortemente coloridos geralmente ganham mais com a dispersão do que com a compressão.
- Confirme o passo, a largura do voo, a profundidade da caixa, a tolerância ao desgaste e o método de cálculo no desenho e obtenha a taxa de compressão efetiva por escrito.
Uma vez fixada a geometria do parafuso, o resto da linha deve corresponder a ela. O comprimento de resfriamento, a tensão de absorção, a capacidade do acumulador e a velocidade de enrolamento resultam de uma produção de fusão estável.
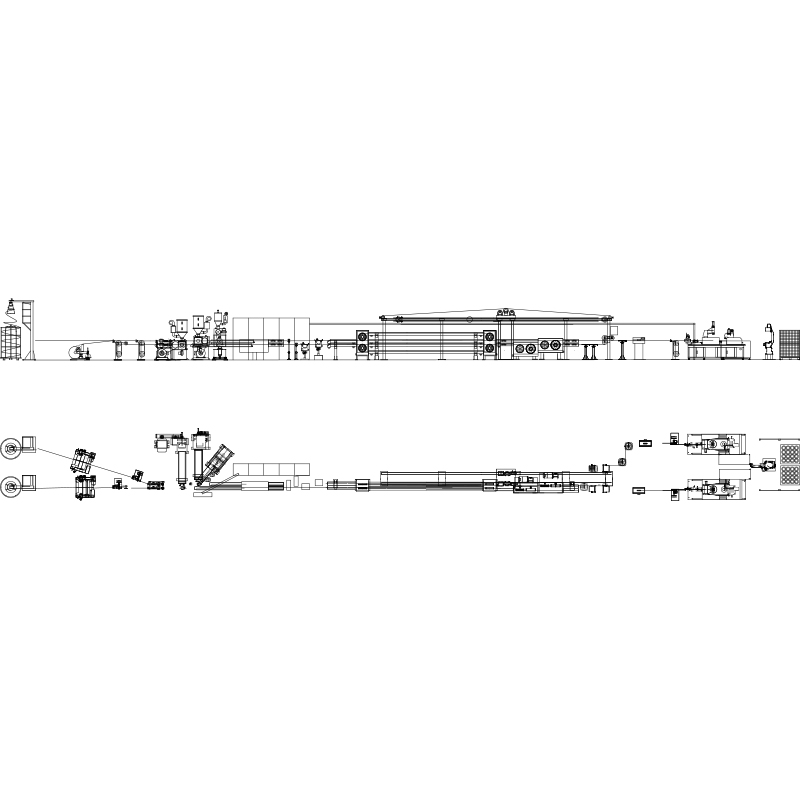 Linha de extrusão de fios e cabos Características 1. Importação de barril e parafuso de Taiwan com alta capacidade de extrusão. 2. Diferentes tipos de material plástico podem escolher seu próprio cilindro e parafuso. EX: PVC, PE, ... Ver Produto →
Notas de desgaste, manutenção e conformidade
Um parafuso é uma peça de desgaste e sua taxa de compressão varia. Os vôos nitretados perdem profundidade de revestimento contra compostos preenchidos e, quando o canal de medição se torna alguns décimos de milímetro mais profundo, a proporção efetiva cai e o comportamento de fusão muda com ele. As linhas que estavam estáveis no comissionamento começam a apresentar dispersão na espessura da parede, e a causa geralmente é o parafuso e não o composto.
- Meça o diâmetro externo do voo e a profundidade do canal a cada parada anual e compare as leituras com o desenho original.
- Acompanhe a energia específica por quilograma; uma tendência ascendente lenta é um dos primeiros sinais de desgaste e de uma mudança na taxa de compressão.
- Mantenha o desenho do parafuso, a classe do material e os registros do tratamento térmico juntos para que uma substituição possa ser cotada sem reengenharia.
- Verifique novamente o perfil de aquecimento do cano e qualquer resfriamento do parafuso sempre que o composto mudar; ambos podem compensar limites geométricos modestos sem um novo parafuso.
O tempo de atividade também depende do buffer da saída do parafuso downstream. Sistemas acumuladores e dançarinos para linhas de extrusão contínua retém o material durante as trocas de bobina para que a extrusora nunca precise parar, o que mantém o histórico de fusão consistente do primeiro ao último metro.
A taxa de compressão é um número que decide onde um parafuso faz seu trabalho de fusão. Combine-o com a mudança de densidade e a tolerância ao cisalhamento do composto, mantenha a transição longa o suficiente para derreter sem queimar e verifique os volumes reais do canal em vez de confiar em uma relação de profundidade retirada de um desenho. Em uma linha de cabo, essa geralmente é a diferença entre uma parede de isolamento estável e uma semana de sucata.


