

 Língua
 English
 中文简体
 русский
 Français
 Español
 عربى

Conteúdo
- 1 Cinco circuitos de controle que decidem se a parede aguenta
- 2 Manuais, PLC básico e controle de malha fechada comparados
- 3 Métricas ocultas: onde realmente estão as perdas
- 4 Onde o esforço de controle compensa mais, por tipo de cabo
- 5 Sequência de comissionamento: seis etapas que bloqueiam as configurações
- 5.1 Passo 1: Linha de base antes de mudar qualquer coisa
- 5.2 Passo 2: Monte sensores para o processo, não para o gabinete
- 5.3 Etapa 3: ajuste os loops em ordem
- 5.4 Etapa 4: construir uma tabela de relação de velocidade
- 5.5 Passo 5: Escreva a rotina de mudança
- 5.6 Etapa 6: entregar com limites por escrito
- 6 Manutenção, Calibração e Conformidade
Uma linha de isolamento de PVC de 70 mm operando a 300 m/min produz aproximadamente 36 km de núcleo isolado em uma janela de duas horas. Se o diâmetro acabado se desviar 0,05 mm fora da tolerância do cliente durante dez minutos dessa janela, vários quilômetros de núcleo se tornarão sucata, o carretel de recolhimento terá que ser retrabalhado e o desvio geralmente é encontrado na inspeção de entrada do cliente, e não no seu próprio piso.
O controle do processo de extrusão é o conjunto de ciclos de feedback que impede esse resultado. Ele mantém a temperatura de fusão, a pressão de fusão, a velocidade da rosca, a velocidade da linha, o diâmetro e a tensão dentro de janelas definidas, minuto após minuto, e registra o que se move quando algo dá errado.
A resposta curta: estabilize primeiro o fundido, depois a dimensão e depois a tensão. A estabilidade da temperatura e da pressão decide se a espessura da parede se mantém; o feedback de diâmetro e capacitância decide se a tolerância é mantida; a tensão e a acumulação decidem se a linha sobrevive a uma mudança sem parar. Sintonize-os nessa ordem, porque cada loop perturba aquele que está a jusante dele.
Uma linha que registra a pressão de fusão, o diâmetro quente, a espessura da parede e a tensão de absorção em intervalos de um segundo geralmente mostrará onde estão as perdas dentro de uma semana de operação, muito antes de qualquer atualização de hardware ser justificada.
Cinco circuitos de controle que decidem se a parede aguenta
O controle do processo em uma linha de extrusão não é um controlador. São cinco loops que interagem, e a interação é o que dificulta o trabalho.
Perfil térmico
Cinco a sete zonas de barril mantidas dentro de 3 graus C, zona de matriz dentro de 2 graus C.
Pressão de fusão
Transdutor à frente do conjunto de telas, estabilidade dentro de 1% do ponto de ajuste.
Velocidade do parafuso e da linha
Rotação do parafuso mapeada para a velocidade da linha, com rebaixamento de 1,4 a 1,6 para isolamento de PVC.
Feedback dimensional
Medidor laser de 6 a 8 m da matriz, medidor de capacitância para espessura e excentricidade da parede.
Tensão e acumulação
Posição do dançarino, tensão de absorção em newtons e 30 a 90 segundos de duração armazenada.
A temperatura de fusão é o ciclo mais lento e o mais frequentemente definido pelo tato. Em uma linha de isolamento típica, um desvio de 5 graus C na zona de medição altera a viscosidade o suficiente para deslocar o diâmetro acabado de 0,02 mm a 0,04 mm a uma velocidade constante da rosca. Os termopares devem ser verificados em relação a uma referência a cada trimestre, porque uma leitura de sensor de 4 graus C baixa geralmente é compensada por um operador que aumenta o ponto de ajuste e nunca o traz de volta.
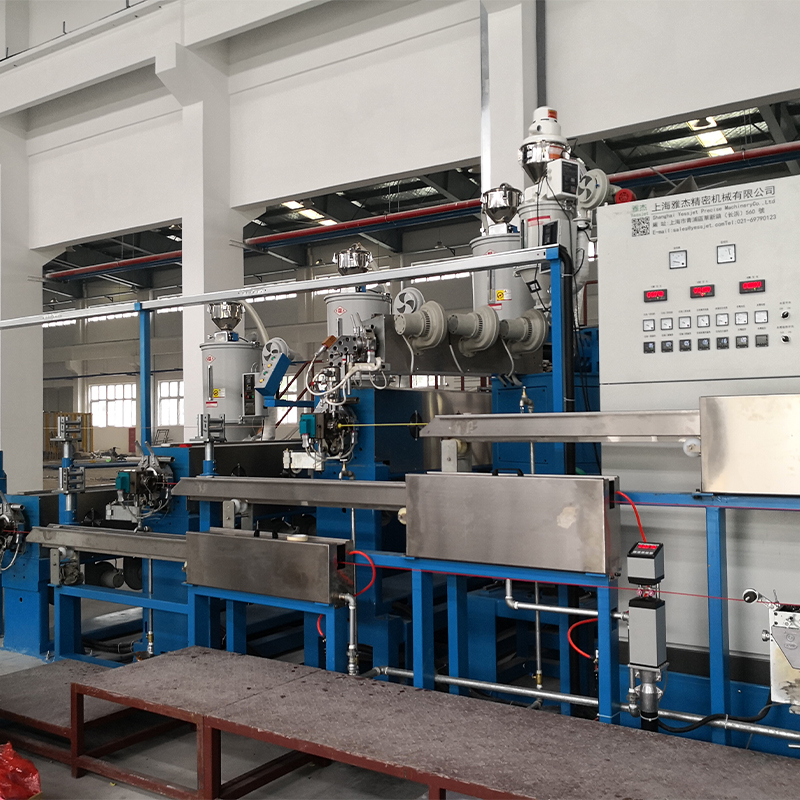 Extrusora de cabo de alto desempenho Full Auto PE PVC A extrusora de cabo de alto desempenho Full Auto PE PVC é um sistema de produção integrado projetado para apoiar os fabricantes de cabos na produção eficiente e de alta precisão. É... Ver Produto →
A geometria do parafuso define quanto trabalho o circuito de temperatura deve realizar. Uma taxa de compressão adequada ao composto produz um perfil de pressão plano; uma incompatibilidade aparece como um aumento na pressão da cabeça que nenhuma quantidade de ajuste do PID removerá. A condição do pacote de telas pertence ao plano de controle pelo mesmo motivo: um pacote parcialmente bloqueado aumenta a pressão da cabeça e altera a produção em 2 a 5%. A relação entre o design do parafuso, a saída e a estabilidade do controle é abordada neste guia de extrusora de alta eficiência .
O diâmetro e a espessura da parede são onde o controle se torna visível para o cliente. Um medidor a laser montado a 6 a 8 m da matriz lê o diâmetro quente, que é 8 a 12 por cento maior que o diâmetro frio em uma linha de isolamento PE, de modo que o controlador deve trabalhar em direção a alvos frios enquanto o medidor vê quente. A tensão fecha a corrente: a tensão de absorção mantida dentro de uma pequena porcentagem mantém o núcleo redondo e impede que as camadas superiores mordam o isolamento do carretel.
Manuais, PLC básico e controle de malha fechada comparados
Três arquiteturas de controle aparecem no mesmo chão de fábrica, e a diferença aparece em números e não em folhetos.
Abordagem de controle
O que é regulamentado
Desvio de diâmetro
Sucata inicial por mudança
Tempo de mudança
Manual
Velocidade do parafuso e ajuste definidos a olho nu e pelo som
/- 0,08 mm
120 a 200 metros
25 a 40 minutos
PLC básico, malha aberta
Pontos de ajuste mantidos, apenas alarmes, sem feedback do produto
/- 0,04mm
60 a 100 metros
15 a 25 minutos
Circuito fechado com medidor e feedback de tensão
Diâmetro, espessura da parede, pressão de fusão e tensão reguladas continuamente
/- 0,015mm
20 a 40 metros
8 a 12 minutos
Tabela: faixas de desempenho indicativas para linha de isolamento em PVC de 70 mm; os valores reais dependem do composto, do projeto do parafuso e da configuração do estica-fio.
A quarta coluna é a que paga. Cortar a sucata inicial de 150 m para 30 m por troca, em uma linha que troca de produto oito vezes por semana, economiza cerca de 960 m de núcleo acabado semanalmente antes que qualquer melhoria no rendimento em estado estacionário seja contabilizada.
Métricas ocultas: onde realmente estão as perdas
Os gráficos de diâmetro muitas vezes parecem excelentes muito antes de uma linha estar genuinamente sob controle. Registrar um conjunto mais amplo de variáveis em uma única execução de 24 horas geralmente redistribui o quadro de perdas.
Deriva de diâmetro
34%
34%
Picos de tensão
26%
26%
Temperatura de fusão
18%
18%
Desgaste do parafuso
12%
12%
Umidade
10%
10%
Cada causa tem uma solução diferente, e apenas a primeira é resolvida com a compra de um medidor melhor.
- A tensão aumenta na troca: o dançarino atinge seu limite de deslocamento e o acumulador esvazia antes que a emenda seja concluída. O armazenamento de 30 a 90 segundos de velocidade de linha é uma decisão de projeto, não um ganho do controlador.
- Variação da temperatura de fusão: geralmente um ventilador de resfriamento girando com muita força ou uma faixa de aquecimento com mau contato, visível como uma oscilação de 30 a 60 segundos na pressão do cabeçote.
- Desgaste do parafuso e do cilindro: o aumento da folga de 0,1 mm na seção de medição pode reduzir a produção em 3 a 6 por cento e forçar os operadores a aumentar a velocidade do parafuso, o que aumenta a temperatura do fundido.
- Umidade do material: algumas centenas de ppm de umidade no composto de PVC criam vazios que um medidor de diâmetro considera um bom produto.
A tensão é o circuito mais frequentemente deixado aberto em linhas que, de outra forma, executam controles modernos, e é o primeiro lugar para observar quando a sucata sobe sem qualquer alarme de diâmetro.
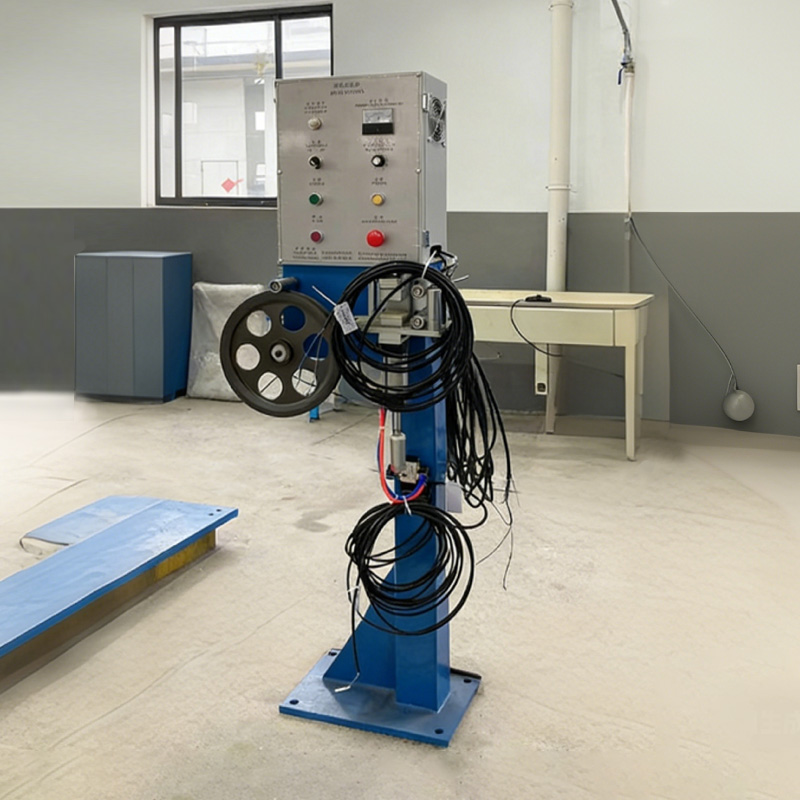 Sistemas de controle de tensão de cabos de aço Projetados para regulação precisa da tensão dos cabos, os Sistemas de Controle de Tensão de Cabos são equipamentos essenciais para processos de enrolamento de cabos. Sua função principal reside na re... Ver Produto →
Onde o esforço de controle compensa mais, por tipo de cabo
Os retornos do investimento em controle diferem drasticamente por família de produtos, porque o custo do material, a tolerância e a velocidade da linha diferem.
Cabo de alimentação, XLPE MT e BT - 38%
LAN e comunicação de dados - 26%
Arame de construção, PVC e UPVC - 16%
Fio automotivo e eletrônico - 12%
Especialidades e outras - 8%
O cabo de alimentação XLPE domina o retorno porque as tolerâncias da parede são restritas, o composto é caro e um quilômetro de sucata custa várias vezes o que custa um quilômetro de sucata de fio de construção de PVC. O cabo LAN vem em segundo lugar porque os limites de capacitância e excentricidade não podem ser atendidos apenas pela habilidade do operador; um teto de excentricidade de 5% precisa de medição e correção contínuas. O fio de construção é mais indulgente com a excentricidade, mas funciona a 600 a 1200 m/min, onde a regulação da velocidade e a tensão de enrolamento determinam se o carretel é vendável. Os fios automotivos e eletrônicos recompensam o controle principalmente por meio da repetibilidade em muitas tiragens curtas.
Sequência de comissionamento: seis etapas que bloqueiam as configurações
Uma linha nova ou reconstruída atinge o controle estável mais rapidamente quando a sequência abaixo é seguida, em vez de ajustar tudo de uma vez.
Passo 1: Linha de base antes de mudar qualquer coisa
Pressão de fusão da tora, diâmetro quente e frio, espessura da parede e tensão de recolhimento em intervalos de um segundo para um turno completo. Este registro é a única prova confiável de que uma mudança posterior ajudou.
Passo 2: Monte sensores para o processo, não para o gabinete
Coloque o medidor a laser de 6 a 8 m da matriz para que o fundido se estabilize, mantenha o transdutor de pressão à frente do conjunto de telas e monte a célula de carga onde a fricção da alma não possa distorcê-la.
Etapa 3: ajuste os loops em ordem
Primeiro a temperatura, depois a pressão de fusão, depois a dimensão e depois a tensão. Ajustar a tensão antes que a temperatura esteja estável simplesmente move a oscilação ao redor da linha.
Etapa 4: construir uma tabela de relação de velocidade
Registre as rpm da rosca em relação à velocidade da linha para cada tamanho e composto. Os operadores que partem de uma proporção conhecida alcançam produtos vendáveis em um terço do tempo.
Passo 5: Escreva a rotina de mudança
Encha o acumulador, estacione o dançarino no meio do percurso, emende e libere o armazenamento gradualmente. A rotina é o que mantém a extrusora girando enquanto o recolhimento muda.
 Dançarino acumulador (rack de armazenamento de cabos) O Accumulator Dancer (Cable Storage Rack) é um dispositivo profissional de gerenciamento de cabos projetado para otimizar os fluxos de trabalho de processamento de cabos. Disponível em vertical e hori... Ver Produto →
Etapa 6: entregar com limites por escrito
Os limites de controle, limites de alarme e a ação que cada alarme requer devem estar em uma folha na linha, e não em um arquivo de comissionamento.
Manutenção, Calibração e Conformidade
A qualidade do controle decai silenciosamente. Um plano de calibração e inspeção mantém os circuitos confiáveis entre as revisões.
- Verificação trimestral dos termopares em relação a uma referência, com tolerância de 5 graus C.
- Zerar o transdutor de pressão de fusão mensalmente e recalibrá-lo a cada 12 meses.
- Verificação do medidor de diâmetro a laser em relação a um mestre rastreável a cada 6 meses.
- Calibrar anualmente a posição do dançarino e as células de carga de tensão.
- Medição da folga do parafuso e do cilindro a cada 4.000 a 6.000 horas de funcionamento.
- Retenção de registros de parâmetros de controle por lote de produção, conforme demanda do cliente e dos requisitos padrão.
A conformidade é em grande parte um exercício de documentação, uma vez que o hardware está correto. Normas de cabos como IEC 60227, IEC 60502, UL 44, UL 83 e GB/T 5023 definem as dimensões que devem ser atendidas; o sistema de controle de processo produz a evidência de que eles foram cumpridos em todos os metros. Manter registros de diâmetro e espessura de parede por lote transforma uma auditoria em uma recuperação de arquivo em vez de um novo teste.
A segurança pertence ao mesmo plano. A proteção do equipamento rotativo de recolhimento, as paradas de emergência interligadas e o acesso controlado ao cabeçote durante a purga não são extras opcionais em uma linha que funciona sem supervisão durante a noite. Os limites de alarme também devem ser definidos para que os operadores reajam antes que o refugo apareça, e não depois que o carretel terminar.
O controle do processo de extrusão é melhor avaliado no final da linha. Uma extrusora que entrega um núcleo variável à bobinadeira simplesmente moveu o problema a jusante, onde ele se torna uma falha de tensão, um carretel oval ou um palete rejeitado. É por isso que a medição deve seguir o produto: diâmetro e espessura da parede na matriz, tensão e comprimento na bobinadeira e identidade da bobina no ponto onde sistemas robóticos de paletização para manuseio de bobinas de cabos assumir.
A Jiangsu Yessjet Precise Machinery constrói equipamentos de extrusão, bobinagem, embalagem e paletização como uma linha conectada, o que é importante neste contexto. Os laços que mantêm o diâmetro na matriz e os laços que mantêm a tensão na bobina devem ser projetados pensando um no outro, e um fabricante que fornece ambas as extremidades dessa corrente pode ajustá-los juntos em vez de culpar um pelo outro.


