

 Língua
 English
 中文简体
 русский
 Français
 Español
 عربى

Conteúdo
- 1 O que define um polímero de grau de extrusão
- 2 Grau de extrusão versus grau de injeção: uma comparação direta
- 3 Métricas ocultas: leitura correta de MFI para extrusão de cabos
- 4 Distribuição de polímeros de grau de extrusão em fios e cabos
- 5 Um processo prático de seleção em cinco etapas
- 6 Práticas de manutenção e conformidade que protegem o grau
Um processador de cabos no Sudeste Asiático trocou recentemente um composto de polietileno de grau de extrusão por uma resina de grau de injeção mais barata, economizando cerca de US$ 0,12 por quilograma. A primeira hora de corrida parecia normal. Na segunda hora, a espessura da parede havia ultrapassado a tolerância, a ondulação da superfície apareceu e quase 12% da produção desse turno teve que ser removida e reprocessada. A resina não era ruim; era simplesmente a classe errada para uma extrusora.
Essa experiência aponta para a conclusão em torno da qual este artigo foi construído: polímeros de grau de extrusão não são um rótulo de marketing. São formulações de polímeros com peso molecular mais alto, uma distribuição de peso molecular deliberadamente equilibrada e um índice de fluxo de fusão mais baixo, todas projetadas para manter sua forma e dimensões quando empurradas através de uma matriz em alta velocidade. A seleção apenas pelo preço quase sempre custa mais em sucata, tempo de inatividade e cabos rejeitados do que o pequeno prêmio que isso economiza.
Conclusão central
A resistência ao fundido, a estabilidade do fluxo e a resistência térmica decidem se um material funciona de maneira limpa em uma linha de extrusão. As resinas de grau de injeção não possuem resistência à fusão para manter a tolerância dimensional em uma matriz, e é por isso que os graus de extrusão são especificados para isolamento e revestimento de cabos.
O que define um polímero de grau de extrusão
Três propriedades mensuráveis separam os polímeros de grau de extrusão de seus equivalentes de grau de injeção. Uma vez claros, o restante da seleção de materiais se torna mais previsível.
- Peso molecular e distribuição: Os graus de extrusão situam-se na extremidade de maior peso molecular de uma família de resinas. Cadeias de polímero mais longas dão ao fundido a resistência para ser extraído da matriz e dimensionado em uma camada ou bainha de isolamento consistente, em vez de rasgar ou flacidez.
- Índice de fluxo de fusão (MFI ou MFR): A maioria das resinas PE e PP de grau de extrusão ficam na faixa de 0,3 a 5 g/10 min, enquanto os graus de injeção geralmente variam entre 8 e 60 g/10 min. Um MFI mais baixo significa que o fundido resiste à flacidez e mantém sua seção transversal à medida que esfria.
- Die inchamento e força de fusão: A resistência do fundido é a resistência ao estiramento, e o inchamento da matriz é a expansão natural do fundido à medida que sai da matriz. Os graus de extrusão mantêm o inchaço da matriz previsível, de modo que o comprimento da área da matriz, a distância de rebaixamento e o perfil de resfriamento podem ser projetados com confiança.
- Estabilização térmica: Os compostos de extrusão carregam estabilizadores correspondentes a tempos de permanência mais longos no cilindro e exposição a temperaturas mais altas na matriz. Isto é mais importante para PVC e XLPE, onde a degradação descontrolada cria manchas pretas e defeitos superficiais.
Famílias comuns de classes de extrusão para produção de cabos
PEBD / PEBDL
IMF 0,5–2. Flexível e resistente a fissuras. Usado para isolamento e jaquetas leves em fios de telecomunicações e construção.
PEAD
IMF 0,3–1,5. Rígido com alta resistência à tração. Usado para dutos, conduítes e revestimentos externos para serviços pesados.
PVC
Valor K 65–75 para formulações flexíveis. Inerentemente retardador de chama e facilmente plastificado. O padrão para revestimento de baixa e média tensão.
PP
IMF 0,5–3. Baixa densidade, boa resistência química. Comum em isolamento de cabos automotivos e fitas de preenchimento.
XLPE
Composto PE reticulável com MFI de cerca de 1 antes da cura. Alta rigidez dielétrica e classificação contínua de 90°C. Padrão para isolamento de média e alta tensão.
Como o PE e o PVC representam a maior parte do volume de extrusão de cabos por tonelagem, a configuração da extrusora é tão importante quanto a química do composto. Uma máquina que manuseia PE e PVC sem necessidade de reequipamento permite que a fábrica reduza o tempo de troca e evite a contaminação cruzada de materiais. Um exemplo é a extrusora de cabo PE/PVC totalmente automática de alto desempenho, que combina um parafuso de dupla finalidade, controle preciso de temperatura e recursos de liberação rápida do cilindro para troca de compostos.
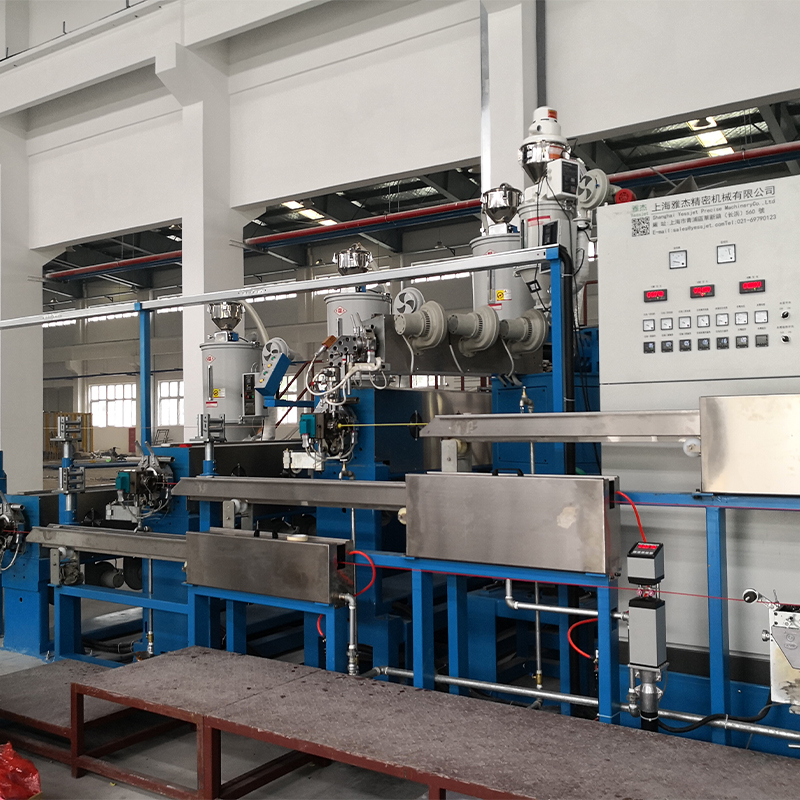 Extrusora de cabo de alto desempenho Full Auto PE/PVC com parafuso de dupla finalidade Esta extrusora suporta troca rápida entre PE e PVC sem necessidade de reequipamento, combinando uma rosca de dupla finalidade e controle preciso de temperatura. É adequado para plantas que visam reduzir o tempo de troca e o risco de contaminação. Ver Produto →
Grau de extrusão versus grau de injeção: uma comparação direta
A comparação abaixo mostra as diferenças práticas que afetam uma linha de produção de cabos. Os números assumem uma família de resinas PE ou PP; O PVC é normalmente avaliado pelo valor K em vez de IMF.
Propriedade
Grau de extrusão
Grau de injeção
Efeito na produção
IFM (g/10 min)
0,3–5
8–60
Controle dimensional após a matriz
Força de fusão
Alto
Baixo a moderado
Previne flacidez e pescoço
Morra comportamento excelente
Previsível
Varia muito
Uniformidade da espessura da parede
Distribuição de peso molecular
Sob medida, muitas vezes bimodal
Mais estreito
Equilíbrio de produção e estabilidade
Carregamento do estabilizador térmico
Estendido
Padrão
Resiste à degradação durante a residência
Prêmio de preço
Linha de base 5% a 15%
Linha de base
Prêmio de compensação com menor taxa de sucata
Os valores são faixas de referência típicas para compostos de extrusão de cabos. Verifique sempre a ficha técnica do fornecedor.
Na prática, o prêmio para um tipo de extrusão é recuperado se for produzido um ou dois por cento menos de sucata. Um evento de sucata de 12%, como no exemplo inicial, custa muito mais do que qualquer economia de material.
Métricas ocultas: leitura correta de MFI para extrusão de cabos
O número MFI de uma folha de especificações descreve como o polímero fluiu em uma matriz padrão com uma carga fixa, e não como ele se comporta na combinação de parafuso e matriz. O gráfico abaixo mostra valores típicos de MFI de grau de extrusão para polímeros que dominam o isolamento e o revestimento de cabos. O PVC é omitido porque é classificado pelo valor K.
PEBD 0,8
PEBDL 1.0
PEAD 0.5
PP 1.5
XLPE 1.0
Índice de fluxo de fusão típico em g/10 min para polímeros de cabos de grau de extrusão. O PVC é classificado pelo valor K e não é mostrado.
A métrica oculta por trás do MFI é a estabilidade da temperatura de fusão. Se a extrusora não conseguir manter a temperatura de fusão dentro de ±3°C na matriz, mesmo uma classe corretamente especificada apresentará variação de diâmetro. A geometria do parafuso, o resfriamento do cano e o controle de tensão a montante contribuem para essa estabilidade. Para linhas que devem passar continuamente por mudanças de bobina, sistemas acumuladores e dançarinos para linhas de extrusão contínua mantenha a tensão e a velocidade constantes para que a extrusora veja uma carga constante.
Distribuição de polímeros de grau de extrusão em fios e cabos
Os fabricantes de cabos raramente utilizam todas as famílias de polímeros igualmente. A distribuição abaixo reflete o consumo típico no setor de fios e cabos.
PVC – 34%
XLPE – 26%
PEBD / PEBDL – 18%
PEAD – 8%
PP – 10%
Outros – 4%
O PVC lidera porque é barato, inerentemente retardador de chamas e fácil de processar em temperaturas moderadas, o que o torna dominante na construção de fios e cabos de baixa tensão. O XLPE vem em seguida devido à sua rigidez dielétrica e classificação térmica mais alta, em torno de 90°C contínuos na maioria dos padrões, tornando-o o padrão para cabos de energia de média e alta tensão. Os graus de PE são a base do isolamento de cabos de comunicação, e o PP tem crescido na fiação automotiva devido à resistência química e à baixa densidade.
O processamento do XLPE requer um perfil de temperatura controlado e uma calha de água após a matriz para reduzir rapidamente a temperatura de fusão. É por isso que as linhas XLPE normalmente usam uma configuração de extrusora com tanque de água.
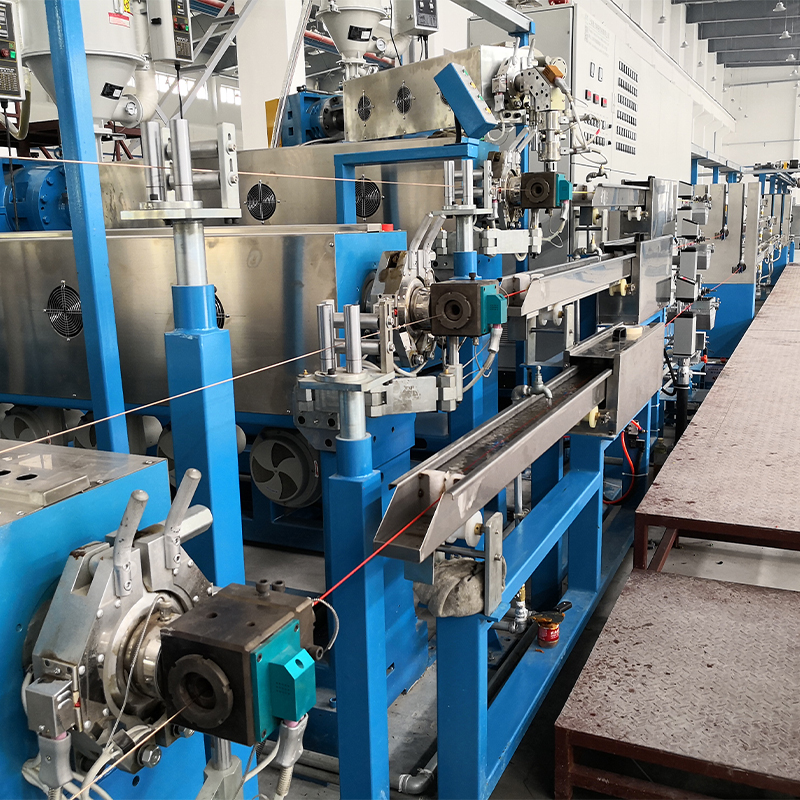 Extrusora de cabo XLPE/PE com tanque de água de resfriamento para processamento controlado Projetada para isolamento XLPE e PE, esta extrusora inclui um tanque de água de múltiplas seções para resfriamento rápido e espessura uniforme. Ele aborda o isolamento irregular e o resfriamento lento, proporcionando desempenho elétrico estável em cabos de energia e comunicação. Ver Produto →
Um processo prático de seleção em cinco etapas
Esse fluxo de trabalho leva a engenharia de processos e compras de uma página em branco a uma nota qualificada, sem suposições.
Passo 1 – Defina as especificações
Registre a classe de tensão, o tamanho do condutor, a classificação térmica contínua, os requisitos de chama e a meta de flexibilidade. Isto estreita imediatamente o campo do polímero.
Passo 2 – Listar famílias de resinas
PVC para revestimento geral, XLPE para cabos de energia, PE para isolamento de comunicação e PP onde a resistência química ou o peso são importantes.
Passo 3 – Combine o MFI com o parafuso e a matriz
Classes de baixo MFI precisam de mais torque do motor e um parafuso projetado para maior cisalhamento; classes de alta MFI precisam de um controle mais rígido da temperatura da matriz. Verifique a relação L/D e a taxa de compressão.
Passo 4 – Execute um teste controlado
Operar na velocidade de produção e na temperatura de fusão da tora, na pressão do cabeçote e na variação do diâmetro por pelo menos uma hora. Uma faixa consistente de diâmetro de ±1 por cento é um alvo prático.
Passo 5 – Tranque a janela e audite o fornecimento
Corrija as temperaturas do cilindro, a velocidade da rosca e a taxa de rebaixamento em um procedimento documentado. Valide de acordo com IEC 60502, UL 1581 ou o padrão de cabo relevante.
O equipamento é a outra metade da equação. Se você estiver planejando uma nova fábrica ou uma grande reconstrução, uma linha completa de extrusão de fios e cabos com parafuso, matriz, calha de resfriamento e enrolamento correspondentes evita os problemas de compatibilidade que aparecem quando máquinas de fornecedores diferentes são montadas no local. A linha de extrusão integra essas etapas como um sistema único.
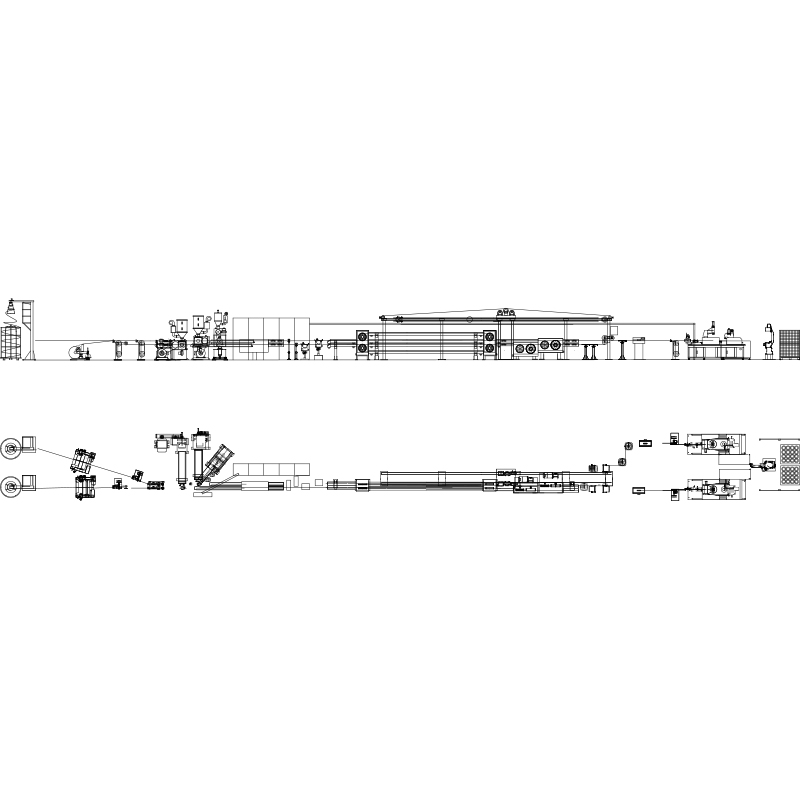 Linha integrada de extrusão de fios e cabos com componentes correspondentes Esta linha completa integra desbobinamento, endireitamento, extrusão, resfriamento, impressão e recolhimento como um único sistema. Escolhê-lo evita problemas de compatibilidade com a mistura de fornecedores, garantindo uma operação confiável para novas plantas ou grandes reformas. Ver Produto →
Práticas de manutenção e conformidade que protegem o grau
Depois que uma nota é qualificada, os maiores riscos passam da seleção para o manuseio e a disciplina do processo.
Manuseio e armazenamento de materiais
- Controle de umidade: Mesmo polímeros com baixa absorção de umidade desenvolvem expansão superficial se armazenados em condições úmidas. Mantenha os compostos na embalagem original lacrada e use um secador de tremonha para masterbatches higroscópicos e compostos especiais.
- Purga entre notas: Mudar de PVC para PE ou XLPE pode deixar resíduos carbonizados que aparecem como manchas pretas horas depois. Use uma sequência de purga documentada com um composto de purga compatível.
- Limites de armazenamento: Empilhe os sacos do chão, mantenha a temperatura do armazém abaixo de 30°C e use a rotação de estoque do tipo “primeiro a entrar, primeiro a sair” para evitar multas e aglomerações.
Conformidade e rastreabilidade
- Substâncias restritas: RoHS e REACH exigem declarações de substâncias documentadas do fornecedor do composto, com novos testes periódicos quando as formulações mudam.
- Padrões de chama e segurança: UL 1581, IEC 60332 e IEC 60754 definem os requisitos de propagação de chama e teor de halogênio que o grau de extrusão escolhido deve atender para cabos industriais e de construção.
- Rastreabilidade de lote: Registre números de lote de polímeros, lotes de masterbatch e parâmetros de extrusão para cada execução de produção para que um incidente de qualidade possa ser rastreado até o material, a máquina e o operador.
O material de grau de extrusão ainda pode ser arruinado após a matriz devido ao manuseio incorreto. A tensão de enrolamento inconsistente desgasta a superfície e a paletização áspera pode esmagar ou distorcer uma bobina acabada. Sistemas robóticos de paletização para manuseio de bobinas de cabos reduza esse risco automatizando o levantamento e o empilhamento com movimentos controlados e repetíveis. Combinar o polímero certo com o manuseio disciplinado é o que transforma uma decisão de material em uma produção confiável.


