

 Língua
 English
 中文简体
 русский
 Français
 Español
 عربى

Conteúdo
- 1 Noções básicas de extrusão de fio: um único trem sincronizado
- 2 Seleção de compostos: PE, PVC, PP e XLPE
- 3 Métricas ocultas que roubam a eficiência da linha
- 4 Mistura de aplicações: onde a extrusão de fio é usada
- 5 Guia de seleção: Escolhendo a linha de extrusão de fio correta
- 6 Manutenção e Conformidade: Protegendo o Investimento
Duas fábricas podem operar o mesmo composto de PVC em equipamentos de extrusão semelhantes e acabar com taxas de rejeição muito diferentes. A diferença raramente é apenas o parafuso ou o cano. É como todo o trem é coordenado. A tensão de retorno, a resposta do dançarino, a temperatura da calha de resfriamento, a tração do cabrestante e o enrolamento de captação interagem com a extrusora antes que o medidor de diâmetro mostre o primeiro defeito.
A conclusão prática segue diretamente: a qualidade da extrusão do fio é determinada a montante e a jusante do parafuso. Estabilize a tensão, mantenha um perfil de resfriamento consistente e combine a velocidade de absorção com a taxa de extrusão, e a maioria dos defeitos dimensionais e superficiais desaparecem sem afetar a temperatura do cilindro.
Conclusão de alto valor: evite ajustar a extrusora primeiro. Audite toda a linha – compensação, dançarino, resfriamento, cabrestante, take-up. A maioria das fábricas recupera de 10 a 15% do tempo de linha perdido dessa maneira, com menos rejeitos e espessura de parede mais consistente.
Noções básicas de extrusão de fio: um único trem sincronizado
A extrusão de fio é o processo contínuo de fusão de um polímero e aplicação em torno de um condutor metálico para formar uma camada de isolamento uniforme ou capa protetora. Os pellets de PE, PVC, PP ou XLPE entram em um barril aquecido, são derretidos e homogeneizados e, em seguida, bombeados através de uma cruzeta, onde uma matriz anular molda o polímero à medida que ele se enrola no fio em movimento.
Após a matriz, o condutor isolado passa por uma calha de resfriamento, é seco, calibrado e finalmente enrolado ou enrolado. A linha inteira se comporta como uma máquina: a velocidade da rosca, a velocidade da linha e a velocidade de enrolamento devem permanecer sincronizadas, ou o material fundido desce de forma desigual e a espessura da parede começa a flutuar.
Principais estações em uma linha de extrusão de fio
Recompensa e dançarina
Alimenta o condutor desencapado com velocidade e tensão constantes. Um dançarino ou acumulador absorve mudanças de inércia durante as trocas de carretel.
Extrusora e cruzeta
Derrete o composto, cria pressão e aplica a camada. A geometria do parafuso e a temperatura do cilindro determinam a qualidade do fundido e a estabilidade da saída.
Calha de resfriamento
Define o comportamento de cristalização e encolhimento. A temperatura da água e o comprimento do canal devem corresponder à velocidade da linha e ao tipo de composto.
Cabrestante e take-up
Puxa a linha, alimenta medidores de diâmetro ou capacitância e enrola o produto acabado sem danificar a superfície.
Seleção de compostos: PE, PVC, PP e XLPE
A escolha do material altera a configuração da extrusão mais do que qualquer outra variável. O fio de construção feito de PVC altamente preenchido se comporta de maneira diferente do XLPE de média tensão, que precisa de um sistema de água pressurizada. Os cabos LAN requerem PE com controle de diâmetro muito rígido. A tabela abaixo compara os compostos termoplásticos mais comuns utilizados na extrusão de fios.
| Materiais | Aplicações Típicas | Temperatura de fusão | Principais riscos do processo | Índice de Custo Relativo |
|---|---|---|---|---|
| PE (HDPE/LDPE) | Cabo LAN, telefone, isolamento coaxial | 160–220°C | Fratura por fusão em alta velocidade; ovalidade | 1.0 |
| PVC | Fio de construção, cabos flexíveis, cabo de eletrodomésticos | 150–190 °C | Fumegante de plastificante; degradação térmica | 0.8 |
| PP | Fio automotivo, isolamento de parede fina | 190–240°C | Flexibilidade limitada em baixas temperaturas | 0.9 |
| XLPE | Cabo de alimentação de média e alta tensão | 120–140 °C após reticulação | Queime se a temperatura ou o tempo de residência excederem os limites | 1.4 |
As linhas XLPE merecem atenção especial porque a reticulação contínua exige controle preciso da temperatura de fusão e um longo caminho de resfriamento. A configuração prática é dedicada Extrusora de cabo XLPE/PE com tanque de água , o que mantém o composto frio o suficiente para evitar queimaduras, ao mesmo tempo que permite que a reação de reticulação seja concluída na seção de cura.
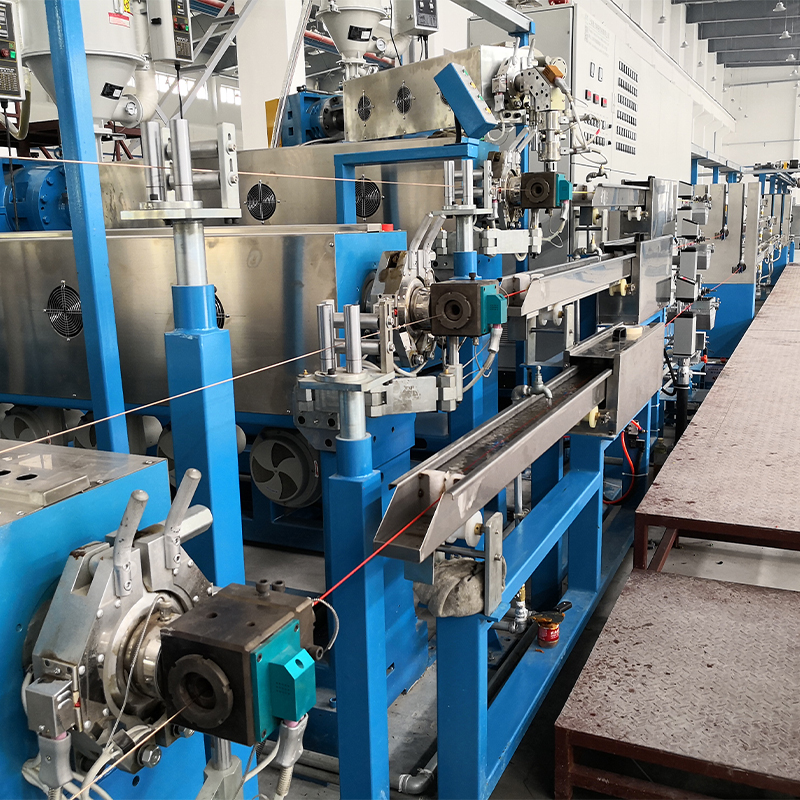 Máquina extrusora de cabo XLPE PE com tanque de água de resfriamento, extrusão de cabo XLPE Mac Como fornecedores de máquinas extrusoras de cabos XLPE no atacado e fábrica personalizada de extrusora de cabos isolados PE (polietileno), Yessjet fornece XLPE PE ... Ver Produto →
Métricas ocultas que roubam a eficiência da linha
A velocidade nominal da rosca não determina a lucratividade. As perdas de eficiência devido a distúrbios pequenos e repetíveis, sim. O gráfico de barras abaixo resume as categorias de perdas mais comuns observadas durante auditorias em linhas de extrusão de fio.
Observe o que está faltando no gráfico: a própria extrusora. Uma vez que o parafuso e o cilindro são combinados com o composto, as perdas passam para trocas e tensão. Uma solução comprovada é instalar sistemas acumuladores e dançarinos para linhas de extrusão contínua entre o retorno e a cruzeta, de forma que a velocidade do condutor permaneça constante enquanto as bobinas acabadas são trocadas. Por outro lado, se o enrolamento acelera e desacelera constantemente, cada perturbação se propaga de volta através do cabrestante até a matriz, criando variações de calibre que são difíceis de rastrear.
Mistura de aplicações: onde a extrusão de fio é usada
A extrusão de fio cobre uma gama mais ampla de utilizações finais do que muitos compradores supõem. O mix global aproximado por aplicação é assim.
- Cabo de alimentação – 40%
- Cabo de comunicação e dados — 25%
- Fiação LAN e predial – 20%
- Cabo automotivo e especializado – 15%
O cabo de alimentação domina devido às espessas camadas de XLPE e às longas seções de resfriamento. Os cabos de comunicação e LAN exigem tolerâncias de diâmetro mais restritas, o que coloca mais pressão na estabilidade da tensão do que na saída do parafuso. O fio de construção executa o PVC em alta velocidade com alto teor de enchimento, de modo que a resistência ao desgaste do parafuso e do cilindro se torna o fator decisivo para os intervalos de manutenção.
Guia de seleção: Escolhendo a linha de extrusão de fio correta
Para a maioria das plantas de médio porte, comprar um linha completa de extrusão de fios e cabos de um único fornecedor reduz o risco de integração, porque a extrusora, a calha de resfriamento, o cabrestante e o sistema de controle são combinados durante o projeto. Um processo prático de compra abrange seis questões.
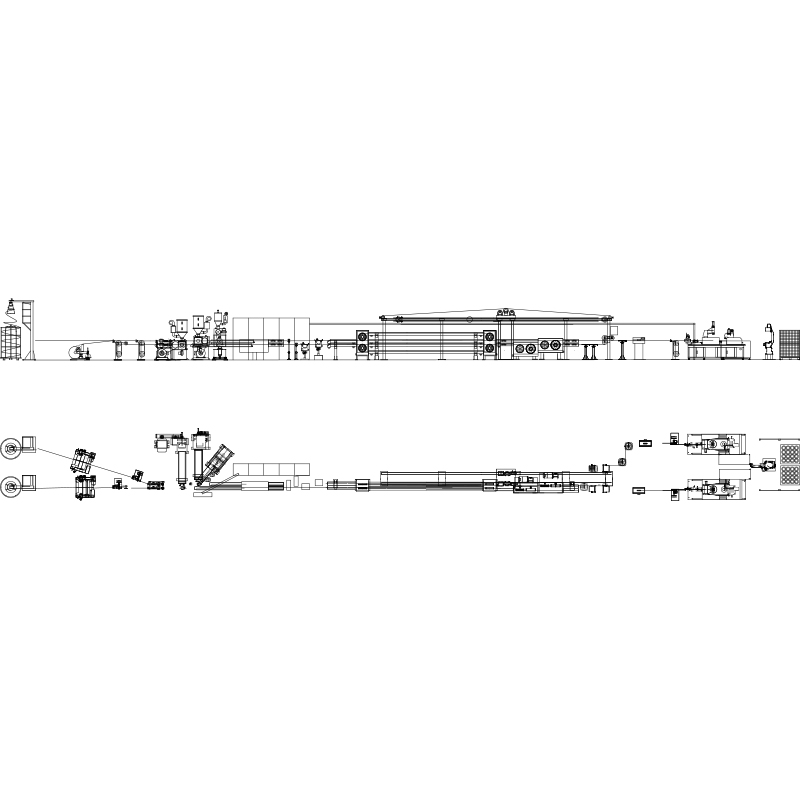 Fábrica de linha de extrusão de fios e cabos, fabricantes, fornecedores Como fábrica de linha de extrusão de fios e cabos na China, fabricantes e fornecedores de linhas de extrusão de cabos, a Yessjet oferece fios e cabos personalizados ... Ver Produto →
- Defina a faixa do condutor. Liste cada seção transversal do condutor que você planeja isolar, de 0,5 mm² a 35 mm² ou maior. Isso fixa a faixa da matriz e as velocidades mínima e máxima da linha.
- Confirme a família composta. Os materiais de isolamento e revestimento determinam a geometria do parafuso, o perfil de temperatura e o comprimento de resfriamento. Não se comprometa com uma máquina antes de decidir se PVC, PE, PP ou XLPE será a carga de trabalho principal.
- Selecione o diâmetro do parafuso e acione-o. O alto rendimento para PE e PVC normalmente começa em 45 mm e chega a 120 mm. Um extrusora de cabo PE/PVC totalmente automática de alto desempenho
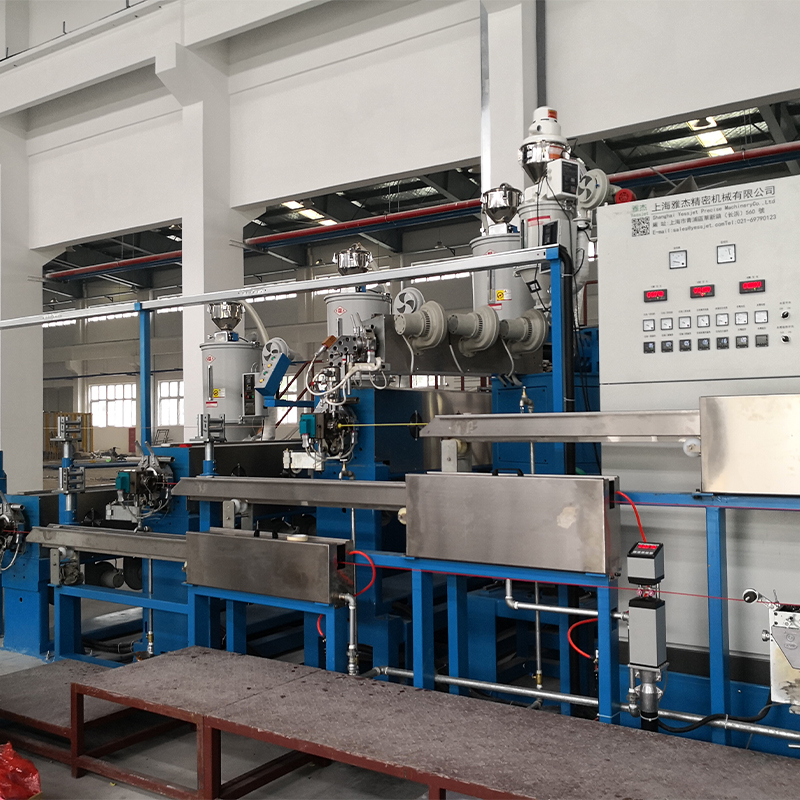 Fabricantes, fornecedores, custo de extrusora de cabo de alto desempenho Full Auto PE PVC Yessjet é um fabricante de extrusora de cabo de alto desempenho Full Auto PE PVC personalizado na China e extrusora de cabo de alto desempenho Full Auto PE PVC ... Ver Produto → com um parafuso de 50–80 mm cobre a faixa de isolamento comum de 0,5–35 mm², deixando espaço para futuras adições de produtos.
- Verifique a correspondência upstream e downstream. O retorno, o dançarino, o cabrestante e o recolhimento devem lidar com a mesma janela de velocidade que a extrusora. A velocidade de absorção incompatível é uma das causas mais comuns de isolamento excêntrico.
- Estime a capacidade de resfriamento. O comprimento de resfriamento depende do composto, da espessura da parede e da velocidade da linha. Uma depressão curta força você a correr mais devagar; uma calha superdimensionada é simplesmente um investimento maior do que o necessário.
- Inclui ergonomia de transição. O tempo perdido para trocas de matrizes, trocas de materiais e limpeza aparece diretamente no gráfico de eficiência. As cruzetas de troca rápida e as proteções de fácil acesso se pagam em meses.
Manutenção e Conformidade: Protegendo o Investimento
Uma linha de extrusão de fio bem conservada produz uma produção estável, enquanto linhas negligenciadas se transformam lentamente em sucata. Crie um calendário de manutenção em torno dessas ações.
- Diariamente: verifique a consistência da temperatura do barril, verifique o medidor de diâmetro ou capacitância e registre o resultado do teste de faísca para cada lote de produção.
- Semanalmente: inspecione o desgaste do parafuso e do cilindro, meça as dimensões da matriz e verifique a pressão e a calibração do ar do dançarino ou do acumulador.
- Mensalmente: limpe a calha de resfriamento e os bicos, verifique a tensão do cabrestante e revise os relatórios de sucata para os três principais tipos de defeitos.
Os requisitos de conformidade dependem do seu mercado-alvo. A IEC 60228 define classes de condutores, enquanto UL 1581 e EN 50363 cobrem a espessura do isolamento e as propriedades físicas. Mantenha registros de lote, medições de espessura de parede e dados de teste de faísca organizados por número de lote; clientes e auditores irão solicitá-los.
Finalmente, planeje o manuseio a jusante antes da instalação da linha. Muitas fábricas adicionam sistemas robóticos de paletização para manuseio de bobinas de cabos no segundo ou terceiro ano, quando a embalagem se tornar o gargalo. Deixar espaço para essa atualização economiza uma segunda rodada de trabalho civil e mantém todo o processo, desde a extrusão até a bobina paletizada, em um fluxo contínuo.


